Управления промышленными предприятиями в стандарте MRP II
Содержание
|
1. Введение
2. MRPII помогает покончить с хаосом 3. MRPII 4. Определения 5. Преимущества MRP II 6. Применимость MRPII | Часть 1 |
| 7. Функционирование MRPII | Часть 2 |
|
8. Предпосылки к достижению успеха
9. Заключение | Часть 3 |
7. Функционирование MRPII
Можно рассматривать три направления в деятельности любого производственного предприятия, как показано на рис. 4. Функции MRPII показаны справа.
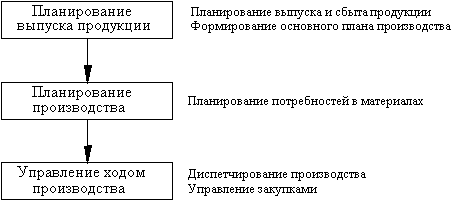
Рис. 4
Планирование производства
В основе системы MRPII лежат принципы формирования заказов, т.е. планирование потребностей в материалах (MRP). Это метод управления запасами, который сочетает в себе два принципа:
- сокращение времени, затрачиваемого на выработку предположительных оценок и управленческую деятельность, посредством планирования и прогнозирования только конечных изделий и уже затем производится точный расчет требуемых для их изготовления компонентов;
- планирование по времени запасов, т.е. когда требуются изделия, а также что требуется и в каком количестве.
MRP соотносит предварительно сформированный основной план производства со спецификациями и определяет, какие компоненты и материалы и в каком количестве требуются для изготовления запланированной конечной продукции. Затем просматриваются записи о состоянии запасов и определяется, имеются ли в наличии требуемые компоненты или запланировано, что они поступят в требуемые сроки через предварительно размещенные заказы на работы или заказы на закупки. Если компонентов нет в наличии, или они не заказаны, MRP определяет нужное количество, требуемые сроки (дату завершения и начальную дату) для формирования плановых заказов.
Если “открытый заказ” уже спланирован, MRP пересчитывает сроки и количество и может потребовать внести корректировки, чтобы перепланировать поступление компонентов в нужные сроки в соответствии с планом. На рис. 5 показано, каким образом производится расчет заказа процедурой MRP.
В результате этих вычислений формируется список действий (“Просмотр спроса и предложения”), в котором по каждому изделию дается сравнение текущих заказов с планом потребностей. Этот список передается плановику или снабженцу для подтверждения произведенных расчетов.
В MRP следует различать два основных понятия.
Независимый спрос - это потребности, которые не связаны с потребностями в сборочных изделиях и изделиях более высокого уровня, например, потребности в сменных деталях, запчастях, конечных изделиях, вариантных изделиях и т.д., которые прогнозируются и планируются отдельно. Твердые заказы клиентов и прогноз на эти изделия и составляют основной план производства.
Зависимый спрос - это потребности, которые напрямую зависят от потребностей в независимых изделиях, например, потребности в сборочных изделиях, узлах, компонентах и материалах, составляющих обычно большую часть изделий, запасами которых можно управлять. Эти изделия не прогнозируются, а рассчитываются процедурой MRP.
Расчеты MRP можно широко применять на предприятиях обрабатывающей промышленности. Независимо от того, является ли компания большой или маленькой, изготавливает ли она простые изделия, такие как игрушки, состоящие из двух-трех деталей, или большие и сложные по конструкции сборочные агрегаты, такие как самолеты и грузовые автомобили, которые изготавливаются из многих тысяч компонентов, с помощью MRP планирование и перепланирование превращается в быстрый и несложный процесс. MRP может быть использован на предприятиях с массовым производством продукции, изготавливаемой партиями, или на предприятиях с изготовлением продукции по заказам, также на предприятиях с конечной сборкой по заказу или на предприятиях с мелкосерийным производством специальных изделий. Независимо от изготавливаемой продукции процесс планирования потребностей в материалах везде один и тот же. MRP является движущей силой, которая запускает вычислительный процесс, чтобы произвести детальное планирование производства.
При правильном использовании MRP (и в этом заключается его сила) позволяет разделить и распределить ответственность руководителей за два основных этапа планирования:
- согласование и утверждение основного плана производства (независимый спрос);
- точный расчет зависимых потребностей.
Формирование основного плана
На рис. 5 показан вычислительный процесс от прогнозирования общих потребностей до формирования согласованного основного плана производства изделия “А”, которое является одним из конечных изделий, выпускаемых предприятием. На этой же схеме показаны компоненты этого изделия. В процессе вычисления наиболее приемлемого количества и срока для данного конечного изделия “свободный запас”, который также называют “имеющимся в распоряжении” запасом, распределяется ближайшим по срокам прогнозируемым потребностям, чтобы сократить до минимума объем запасов. Основной план сформирован таким образом, что позволяет равномерно загрузить ресурсы.
Это делается вручную. Очевидно, что основной план должен, по возможности, удовлетворять заказы клиентов, и в то же время должен быть выполнимым для предприятия. Какой план будет лучшим для предприятия, должны решить люди.
|
Изделие |
Своб. |
Период |
|||
|
“А” |
запас |
25 |
26 |
27 |
28 |
|
Прогноз |
15 |
25 |
3 |
15 |
24 |
|
Чистые потребности |
|
10 |
3 |
15 |
24 |
|
Основной план производства |
|
13 |
13 |
13 |
13 |
Рис. 5
Следующий шаг заключается в “развертке” потребностей в компонентах. Какой компонент будет рассматриваться MRP первым при расчете потребностей? Чтобы последовательно и без лишних затрат времени обработать все компоненты, в логике MRP заложен метод кодирования нижнего уровня. Это позволяет обработать все потребности одновременно независимо от того, сколько компонентов может потребоваться для различных изделий или сборочных узлов. При этом потребности в компонентах могут обрабатываться в порядке их требуемых сроков, что упрощает распределение свободного запаса и запаса НЗП (ближайшие по сроку потребности рассматриваются первыми).
На рис. 5 представлена структура изделия А. Показано, что изделие D используется на уровне 2, а также на более высоком уровне сборки. Исходя из того, что это изделие не используется на более ранних этапах производства, изделию D , так же как и изделию С, будет присвоен “код нижнего уровня” 2. Такое кодирование позволяет определить последовательность обработки всех изделий, планируемых процедурой MRP - начиная с изделий уровня 0, затем изделия уровня 1 и так далее, пока не будет рассмотрен весь ряд изделий, деталей и материалов.
Формирование заказов на узлы и компоненты
|
Из- де- |
Сво- бод- |
Раз- мер |
Дли- тель- |
Период |
||||||||
|
лие |
ный запас |
пар- тии |
ность цикла |
21 |
22 |
23 |
24 |
25 |
26 |
27 |
28 |
|
|
Треб.срок заказа |
А |
2 |
13 |
13 |
13 |
13 |
||||||
|
Общие потреб. |
В |
5 |
13 |
13 |
13 |
13 |
||||||
|
Чистые потреб. |
В |
8 |
13 |
13 |
13 |
|||||||
|
Треб.срок заказа |
В |
30 |
2 |
30 |
30 |
|||||||
|
Общие потреб. |
С |
0 |
30 |
30 |
||||||||
|
Чистые потреб. |
С |
30 |
30 |
|||||||||
|
Треб.срок заказа |
С |
30 |
3 |
30 |
30 |
|||||||
|
Общие потреб. |
D |
10 |
30 |
30 +26 |
26 |
26 |
26 |
|||||
|
Чистые потреб. |
D |
20 |
56 |
26 |
26 |
26 |
||||||
|
Заказ |
D |
100 |
4 |
100 |
100 |
|||||||
Рис. 6
На рис. 6 показаны заказы на изделие А с разверткой общих потребностей в узлах В, которые требуются на два периода раньше, чем запланировано изготовить изделие А с учетом цикла конечной сборки. Свободный запас (5) изделий В вычитается из суммы общих потребностей для определения по периодам чистых потребностей в изделии В. Именно по сумме чистых потребностей определяется новый заказ на изделие В - в данном случае две партии по 30 единиц позволят удовлетворить все чистые потребности.
Как видно из таблицы, некоторая часть изделий из первой партии будет лежать в запасе в течение 2-х периодов, пока не потребуется; возможно, это слишком дорогая цена за то преимущество, которое может быть получено за счет того, что производится только одна переналадка. Изделие С обрабатывается таким же образом, что и изделие В: общие потребности в этом случае определяются по заказам на изготовление изделия В в количестве 30 единиц, которые должны быть готовы к периоду 23. Потребуется два заказа для удовлетворения чистых потребностей в количестве 60 единиц и с учетом цикла изготовления изделия С, составляющего 3 периода, заказ на изделие С должен быть запущен в периоде 18.
Далее обрабатывается изделие D. На схеме видно, каким образом вычисляются 5 общих потребностей: по 2 ед. для каждого заказа на изделие А и по 1 ед. для заказов на изделие В. В результате корректировки свободного запаса (10 ед.) получается общая сумма чистых потребностей в 154 единицах изделия, которые изготавливаются в течение 6 периодов с 21 по 26 включительно. Размер партии в данном примере составляет 100 единиц, следовательно, потребности могут быть удовлетворены двумя заказами, при этом 46 единиц остаются нераспределенными. Заказ на изделие D должен быть запущен в 17-ом периоде, который вычисляется посредством обратного планирования, т.е. от требуемой даты отсчитывается плановая длительность цикла, составляющая 4 периода. Будет ли излишек запаса больше того количества, которое будет оставаться при изготовлении изделия D стандартными партиями? Возможно, да, если изделия имеют низкую потребительную стоимость и время обработки меньше времени наладки; ответ будет отрицательным, если изделие D может устареть, изготавливается из дорогостоящих материалов или имеет длительный цикл изготовления. Заметим, что по плану требуется изготовить 100 единиц для удовлетворения потребности в 2-х изделиях в 24-ом периоде!
Если компонент изготавливается на собственном предприятии, MRP может автоматически добавить допустимый брак к количеству, изготавливаемому по заказу, чтобы произвести нужное количество годных изделий. Однако такие допуски приводят к увеличению производственных затрат, что может, в свою очередь, привести к некачественной работе в цехах и к низкому уровню обеспечения. Поэтому следует применять их очень осторожно.
MRP с пересчетом и с учетом чистых изменений
После того, как основной план будет разделен на составляющие его части, выполняется MRP с пересчетом, при этом ранее рассчитанные плановые заказы игнорируются. Альтернативным режимом является режим выполнения MRP с учетом чистых изменений, при котором обрабатываются только те изменения, которые появились со времени последнего прогона MRP. Преимуществом режима выполнения с учетом чистых изменений является то, что любые дополнения, изменения или неожиданные события (например, слишком большой брак) перепланируются сразу же или в тот же день, что позволяет быстро привести план в соответствие с реальными событиями. Этот режим позволяет регулярно расчищать изменения, не создавая нагромождения задолженностей. Плановые события, такие как своевременное выполнение операций, оприходование на складах ожидаемого к поступлению количества запасов и т.д., могут быть зарегистрированы и при этом перепланирования может не потребоваться.
Преимущества, состоящие в сокращении уровня запасов и быстром исправлении ошибок очевидны, но не следует думать, что этого можно добиться без особых усилий. Даже небольшие изменения на верхнем уровне структуры изделия могут привести к полному перепланированию остальных заказов на изготовление изделий более низшего уровня - что не является проблемой для мощной системы планирования, но вызывает головную боль у тех, кто отвечает за выдачу заказов в производство и поставщикам. Одним из решений может стать использование ограничивающих факторов, например, в том случае, когда изменение на уровне принимающего изделия выходит за пределы установленных ограничений (обычно по срокам или количеству) и приводит к корректировке заказов на узлы и компоненты. Сложность состоит в том, что трудно установить эти ограничения!
Большинство компаний, которые часто прибегают к прогонам MRP, обычно используют режим планирования с учетом чистых изменений, а режим с пересчетом используют раз в месяц или каждые два месяца.
Плановая длительность цикла
Плановая длительность цикла является наиболее значимым параметром, который должен быть определен пользователем системы MRP. Обычно, если вы сами не определяете длительность цикла, во многих вычислительных системах этот параметр устанавливается по умолчанию, но мы вам не рекомендуем пользоваться этой возможностью!
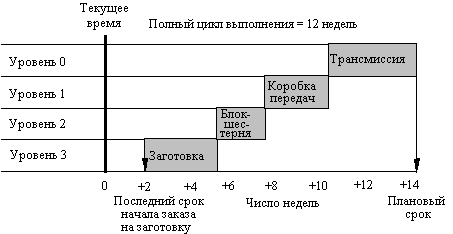
Рис. 7
MRP использует плановую длительность цикла на каждом этапе производства, производя обратное планирование от требуемого срока изделия до даты запуска заказа на производство компонента с критическим путем изготовления, составляющим полный цикл выполнения. Производя точные расчеты, MRP пытается спланировать все материалы “точно ко времени” их запланированного использования на следующем этапе производства или сборки. Но что может случиться, если временные параметры для MRP будут установлены неправильно? Если длительность цикла будет слишком короткая, значит изделия будут запаздывать; если слишком большая - будет создаваться или закупаться излишний запас. Таким образом, длительность цикла является важным управляющим параметром, влияющим на корректное выполнение MRP.
Этап выполнения
После того, как будет произведен расчет заказов, выходной поток будет содержать следующие данные:
- рекомендованные заказы на производство изделий собственного изготовления;
- рекомендованные заказы на закупку и на субподрядные работы;
- инструкции по комплектации изделий и сборке узлов и конечных изделий.
Рекомендованные заказы для собственного производства и для внешних поставщиков называются особыми сообщениями или отчетами просмотра спроса и предложения. Как видно из названия, система как-бы напоминает нам, что мы в данное время должны обеспечить, и привлекает наше внимание к тому, что план снабжения не соответствует спросу, имеющемуся на данный момент. Эта информация может быть выдана системой в виде отчетов или прямо на экране.
Диспетчирование производства
В своей основе система MRPII имеет много общего с функционированием MRPI. Различия чаще всего проявляются при формировании основного плана производства и диспетчировании производства.
Системы MRPII были разработаны на основе своей собственной концепции планирования производства продукции по заказам или партиями и превратились в системы, которые стали использоваться для планирования серийного и поточного сборочного производства.
Стандартный принцип планирования MRP заключается в том, что определяется требуемый срок партии и от него отсчитывается плановая длительность цикла для вычисления начальной даты. В нужное время формируется заказ на работы, выдаются материалы со склада и запускается в производство партия изделий. Сначала партия направляется в первый рабочий центр, указанный в маршруте, где могут быть другие партии, ожидающие, когда освободятся мощности. Система приоритетов, заложенная в MRP, определяет очередность обработки, упорядочивая все партии в соответствии с алгоритмом, в котором наиболее важным критерием является срок завершения. В результате этих вычислений выдается отчет или список работ на экране. Таким образом, система гарантирует изготовление каждого изделия в соответствии с планом, в противном случае, каждый компонент будет выдаваться, по крайней мере, с одинаковым запаздыванием. После завершения последней операции партия поступает на склад, заказ на работы регистрируется как выполненный и компоненты отмечаются как доступные для следующего этапа производства.
Этот процесс требует своевременной и точной регистрации НЗП и становится громоздким, если партии проходят через более чем одну операцию в день.
На производстве с высоким темпом выпуска продукции накладные расходы, связанные с комплектацией заказов на работы, контролем каждой операции и отслеживанием выдачи и поступления компонентов на склады, становятся непомерно высокими. Системы MRP приспособлены для применения при таких условиях производства. MRP выявляет потребность в изготовлении продукции и сигнализирует об этом в цех. Цеховые операции выполняются под контролем простой ручной системы, например, канбан. НЗП не регистрируется, пока не завершится сборка.
После завершения партия определяется в системе и в логической последовательности производится автоматическое списание компонентов. После того, как продукт будет изготовлен, в него должны войти все компоненты, указанные в спецификации, и соответственно будет уменьшаться запас каждого из этих изделий. Такая концепция позволяет распределить все запасы таким образом, что они будут соответствовать как раз тому, что раньше считалось запасом незавершенного производства. Чтобы эта процедура была эффективной и контролируемой, длительности циклов должны быть короткими и объем выполняемых работ небольшим.
Один набор программных средств MRP может обеспечить любой вид диспетчирования производства, требуемый для рассмотренных выше двух примеров, позволяя управлять изготовлением продукции заказами или с определенным темпом выпуска. Это предполагает использование систем вытягивания продукции, таких как канбан в режиме JIT.
Закупки
Преобразовать отчет с особыми сообщениями о потребности в закупках в плановый заказ не представляет трудности. После прогона процедуры планирования потребностей снабженцы и плановики должны просмотреть на экране список всех действий. После переговоров с поставщиком согласовывается новый заказ на закупку, и на его основе автоматически формируется новый плановый заказ, который включает стандартные условия поставки и оплаты. Поскольку основной план охватывает по времени, по крайней мере, самый длительный полный цикл выполнения, целесообразно дать поставщику сведения о потребностях на весь этот период, даже если вы не связаны с ним автоматической системой возобновления заказов. Иначе, как можно ожидать от него эффективного планирования загрузки своих мощностей и своевременного удовлетворения ваших будущих потребностей?
Параметры управления закупками
Данные управления закупками должны давать представление о следующем:
- предпочтительные для компании поставщики;
- профессионализм снабженцев компании;
- исполнение заказов поставщиками.
При использовании файла открытых заказов на закупки можно обратиться к таблице изделий и извлечь оттуда код поставщика и стандартную цену, чтобы оценить стоимость заказа. Можно также производить сбор данных для выявления предпочтительных для компании поставщиков. Эти данные можно проанализировать с учетом длительности цикла поставки. Также можно проанализировать задолженности поставщиков по серьезности последствий и по стоимости. Если цена в заказе отличается от стандартной цены, указанной в таблице изделий, можно зарегистрировать ценовые отклонения.
Не менее важно контролировать работу отдела снабжения. Небрежно исполняющие свои обязанности снабженцы могут навязать компании чрезмерные обязательства, разместив заказы на неразумно длительные сроки. Конечно, в этом случае им не потребуется постоянно возобновлять заказы, но компания может оказаться в трудном положении, если упадет спрос или будут внесены изменения в конструкцию изделия. Поэтому необходимо следить за тем, чтобы закупщиками не было заказано недостаточное или слишком большое количество. Выявить недозаказанное количество очень просто - имеющийся заказ не будет покрывать потребности в пределах установленного цикла поставки. Границы для заказов на закупку превышающего потребности количества товаров должны быть установлены начальником отдела снабжения. Можно запросить систему сформировать список всех размещенных заказов, которые перекрывают потребности в пределах цикла поставки + “n” недель. В каждом случае система будет подсчитывать недостающее или превышающее потребности количество товаров и оценивать их по нормативной стоимости. Подобным же образом можно контролировать заказы, размещенные в пределах цикла поставки и т.д. Не следует использовать результаты таких проверок для наказания снабженцев! Что бы там ни было, невозможно осуществлять контроль над закупками без того видения ситуации, которое дают управляющие параметры.
Важным средством, используемым при закупках, являются твердые и предварительные заказы. Когда MRP просматривает будущие плановые заказы, а также заказы, подлежащие выдаче, может быть выдан график ожидаемых поставок, который можно предложить поставщикам. В соответствии с этим графиком можно делать запросы на поставку требуемого количества товаров из того общего количества, поставка которого была согласована ранее, возможно, с получением скидок с количества при поставках небольшими партиями. В то же время это облегчает организацию закупок на двух уровнях: при размещении заказов и планировании материалов и, в конечном итоге, может привести к пересмотру организации управления материалами в компании.
Следует понимать, что планирование заказов на закупки обрабатывается на нижнем уровне вычислений MRP. Это означает, что нестабильный план, неточная регистрация данных и частое перепланирование отражаются на плане закупок. Если после каждого прогона MRP отдел снабжения будет заваливаться особыми сообщениями, можно быть уверенным, что система и, по всей вероятности, компания выйдут из-под контроля!
Модуль закупок в хорошо организованной системе MRPII может обеспечить поддержку всех функций автономно действующей системы закупок, позволяя полностью интегрировать ее с остальными системами предприятия.
Планирование выпуска продукции
Следует себе уяснить, что успешное внедрение MRPII означает намного больше, чем просто использование надежного метода расчета заказов на работы и заказов на закупки.
Самый важный вывод, который можно извлечь из опыта успешного управления производственными предприятиями, состоит в том, что ни одна система MRPII - включая самым тщательным образом организованную и поддерживаемую систему - не может работать без реально выполнимого основного плана производства (MPS). К сожалению, подобно термину “планирование потребностей в материалах”, под термином “основной план производства” подразумевается чисто производственный план, что очень далеко от истины. Чтобы понять роль основного плана производства, нам потребуется рассмотреть функционирование MRPII в процессе формирования бизнес-плана.
Формирование бизнес-плана
Каждая компания должна иметь свой бизнес-план; обычно это несколько планов на разных уровнях, охватывающих целый ряд вопросов начиная со стратегических задач и кончая более конкретными мероприятиями. В плане верхнего уровня ставятся вопросы (и, возможно, даются ответы) о будущих рынках сбыта, о выборе технологий и продукции на последующие пять лет. В этом плане определяются направления деятельности компании без указания каких-либо конкретных мероприятий. На более нижнем уровне системы планирования рассматривается годовой план, в котором поставленные задачи определяются более конкретно.
Годовой бюджет
Обычно за три месяца до окончания финансового года, который длится, скажем, с 1 января до 31 декабря - неумолимо накатывается следующий год и начинается подготовка к нему. Сначала отдел маркетинга и отдел сбыта должны подготовить будущий план продаж; этот план будет рассматриваться со всех точек зрения, пока администрация не будет удовлетворена и, наконец, примет решение, что он является настолько реальным, насколько это возможно. Затем каждому подразделению предприятия, включая конструкторский, коммерческий, финансовый отделы, отдел снабжения и, конечно, производство, дается задание определить, какие им требуются ресурсы для выполнения этого плана.
После получения прогноза продаж на производстве пытаются оценить, каким образом будут распределены ресурсы в соответствии с этим планом. На производстве в большинстве компаний используется 70% рабочей силы, формируется 70 или более процентов затрат и может создаваться до 100% доходов, а также возникает большая часть конфликтов в отношениях между администрацией и рабочими. Поэтому интересы производственного подразделения должны быть отражены в бизнес-плане. Затем детально проработанный план можно разбить по центрам затрат, каждый из которых должен подготовить свои заявки на ресурсы. Эти данные будут собраны и обработаны руководителями, отвечающими за производство и материально-техническое снабжение, и результаты будут переданы в финансовый отдел.
Опираясь на прогноз продаж, финансовый отдел оценивает доходы, которые можно получить по плану. Затем собираются сведения о доходах из всех функциональных подразделений, сравниваются с планируемой прибылью, и либо с готовностью принимаются, если уровень доходов высокий, либо, что бывает чаще, возвращаются назад с требованием снизить расходы. Этот процесс продолжается до тех пор, пока не будет найден компромисс. Таким образом, составляется финансовая смета компании, включающая план-смету для производства, на следующие 12 месяцев. Теперь задача производства состоит в том, чтобы следовать этой смете и все будет в порядке. Но будет ли так на самом деле?
Станет ли этот финансовый план руководством к действию? Будет ли приобретено новое оборудование и нанят требуемый персонал сразу же после утверждения плана? Конечно, нет, прогноз продаж, на основе которого составляется план, никогда не будет точно соответствовать бизнесу, который материализуется в следующем году, это может случиться, разве что, в самом утопическом мире. Тем не менее при планировании используется самый точный прогноз, а не чудодейственное пророчество. План-смета содержит контрольные цифры, а также устанавливает границы деятельности и определяет краткосрочный курс, но он всегда меняется. Каким же образом осуществляется управление производством при изменяющихся условиях, чтобы компания смогла получить запланированный уровень доходов?
Планирование сбыта и выпуска продукции
В среде MRPII задачи по производству и реализации продукции формулируются при планировании сбыта и выпуска продукции (SOP). Этот процесс можно рассматривать как оперативное совещание по составлению сметы. Принцип, который лежит в его основе, аналогичен MRPII с учетом изменений и состоит в том, что рассматриваются только изменения, вносимые в предыдущий план. На этом совещании вырабатывается тактика организации производства и продаж, а также выводятся финансовые показатели, которые могут оказаться полезными в процессе управления.
|
Формирование бизнес-плана Планирование сбыта продукции Формирование основного плана производства Планирование потребностей в материалах Управление закупками, диспетчирование и учет |
Рис. 8
На совещании должны быть рассмотрены рыночные тенденции, производительность производства, политика управления запасами и т.д. Основная цель заключается в том, чтобы выработать четкую, согласованную политику, которая бы соответствовала общим задачам предприятия.
На основе данных, полученных по результатам совещания по планированию сбыта и выпуска продукции, могут быть выработаны:
|
производственный план |
- |
определяющий темп выпуска продукции в укрупненном виде; |
|
задачи по сбыту продукции |
- |
установленный объем продаж, который будет обеспечен производством; |
|
финансовый прогноз |
- |
включает предполагаемый доход с продаж и производственные расходы, а также оборот наличности; |
|
планы потребностей в ресурсах |
- |
производственные мощности, требуемые в настоящее время и в будущем. |
При планировании сбыта и выпуска продукции ставятся сложные вопросы, на которые требуется дать четкие ответы вплоть до определения циклов выполнения. Конечно, производственный план формируется на основе тщательным образом подготовленного прогноза, но, тем не менее, он будет становиться некорректным по мере того, как будут происходить реальные события. План, в котором детализируются мероприятия, позволяющие оперативно реагировать на изменения, называется основным планом производства.
На предприятиях с организацией производства по типу “изготовление по заказу” производственный план связан, главным образом, с потребностями в ресурсах. На предприятиях с массовым производством, организованным по типу “изготовление на склад”, можно производить закупку материалов через функцию управления материально-техническим снабжением.
Основной план производства
По результатам проведенного недавно исследования можно представить в разбивке по процентам затраты западного среднестатистического производственного предприятия. 55% производственных издержек составляют затраты на материалы, 10% - затраты на производственную рабочую силу и из остающихся 35%, составляющих накладные расходы, 10% можно отнести непосредственно к объему выпускаемой продукции. Таким образом, 75% затрат планируются по времени и количеству в плане, который определяет, что будет изготавливаться, а через MRP - что будет закупаться. Это и есть основной план производства.
Поскольку компания получает прибыль после поставки продукции, а это зависит от результатов производственной деятельности, которая определяется в основном плане, этим планом контролируется большая часть наличности на предприятии.
В виду того, что нет плана для оперативного контроля, который требуется бухгалтерии, и нет плана для контроля обслуживания заказчиков, который необходим отделу сбыта, основной план используется для контроля всех сторон производства.
Распределение производственных затрат
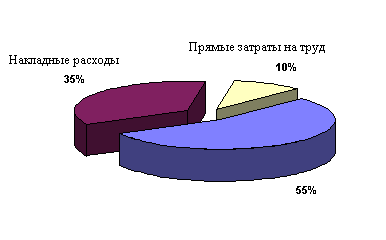
Рис. 9
К сожалению, этот план редко удовлетворяет всем требованиям реальной жизни, что, в противном случае, было бы утопией. Поэтому он должен стать компромиссным решением, в котором должны быть учтены три основных фактора.
Критерии основного плана производства
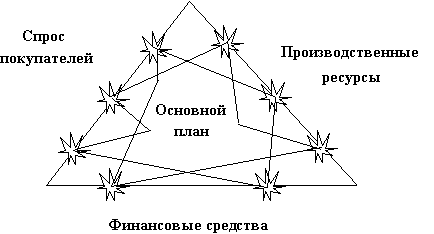
Рис. 10
Если основной план, выданный в производство, выходит за рамки этих требований, вас неизбежно постигнет неудача. На этапе планирования сбыта и выпуска продукции план производства должен быть проверен на выполнимость и гибкость, чтобы треугольник, показанный выше, был достаточно большим и можно было справиться с выполнением планов, составленных на более детальном уровне.
На практике конечным результатом обычно является компромисс, другими словами:
“Основной план - это средство для прогнозирования проблем”
Составление компромиссного основного плана производится вручную. Это слишком важный процесс с принятием субъективных решений и с учетом множества факторов, чтобы доверять его вычислительным алгоритмам. Не следует также передоверять это заказчикам; формирование основного плана является решающим этапом в управлении спросом. Нецелесообразно перепоручать это и какому-то одному подразделению предприятия - выработанные на более детальном уровне последующие планы будут проваливаться и всегда с уклоном в одну сторону.

Рис. 11
Как показано на рис. 11, основной план производства является ядром систем оперативного управления. Он аккумулирует информацию, поступающую с производства и отдела снабжения, на него накладывают ограничения плановые цифры по ресурсам и денежным средствам. Он содержит информацию, на основе которой можно обещать поставки заказчикам, прогнозировать прибыльность и управлять сбытом.
Проверка выполнимости
Основной план считается выполнимым, если он обеспечен людскими ресурсами, оборудованием, материалами, ресурсом времени и денежными средствами. Как можно убедиться, что спрос может быть удовлетворен имеющимися производственными мощностями (внутренними и внешними)?
Системы MRPII имеют модули, которые позволяют быстро проверить, соответствуют ли мощности плановой загрузке. Средство, с помощью которого производится проверка выполнимости основного плана производства, называется приблизительным планированием мощности (RCCP). Этот метод основан на простейшем приеме сжатия данных.
При этом уменьшается:
основной план за счет сокращения числа конечных продуктов посредством сворачивания как можно большего числа похожих изделий;
заменяются:
имеющиеся спецификации,
файл маршрутов
на новые спецификации планируемых групп изделий.
В спецификации планируемой группы изделий каждая позиция (конечное изделие) основного плана рассматривается как одноуровневая сборочная единица, для которой генерируется положительная или нулевая величина загрузки в каждом временном периоде в пределах его длительности цикла и для каждого критического ресурса. В результате создается распределенный по времени профиль загрузки для каждой группы продукции от ресурса к ресурсу.
Затем эти профили загрузки умножаются на матрицу величин, которая является сжатым основным планом. В конечном итоге будет получена общая загрузка каждого критического ресурса без учета имеющегося НЗП. Главным преимуществом этого метода является то, что он выполняется в реальном времени, очень быстро и с ограничением уровня детализации.

Рис. 12
Выше рассматривалась загрузка мощностей. Точно такую же процедуру можно выполнить для всех других ресурсов, например, ресурса времени, но с некоторым изменением финансовых ограничений.
Выполнимость длительности цикла
Наличие только достаточных ресурсов не свидетельствует о том, что предложенный основной план является выполнимым. Длительность цикла также является важным фактором. Недостаточная длительность цикла может привести к задержке всей сборки.
Нет смысла использовать MRP для формирования нового плана потребностей, перепланируя множество заказов на работы, если нет резерва мощностей или резерва времени в текущем плане. Аналогично, если новый план будет формироваться с учетом поступления некоторых недостающих покупных комплектующих в один из прошлых дней, мы также бесполезно потратим время, обрабатывая соответствующие заказы на работы.
Очень легко в реальной жизни под давлением спроса покупателей уступить их требованиям и прийти к гибельным результатам. Представьте ситуацию, показанную на рисунке 12.
Период 4 является текущим, коммерческий директор только что разместил три заказа на период 9 с перспективой размещения по одному заказу в каждом периоде в последующие два года, что будет зависеть от исполнения поставок по первым трем заказам. Предполагается, что в ближайшем будущем производственникам придется работать сверхурочно, чтобы удовлетворить потребности периода 4.
Что можно сделать в данной ситуации?
Давайте попробуем выразить мнение циничного производственника, как это часто бывает в реальной жизни. Над новым заданием будет развернут генеральский флажок, санкционируются сверхурочные работы (обычно в недостаточном объеме), все на заводе увидят развевающийся флаг и в периоде 6, когда поступит какой-либо компонент для нового заказа, он начнет выполняться как приоритетный. Между тем два изделия в периоде 7 начнут отставать от плана.
Работа в таком режиме будет продолжаться до конца периода 7, возрастет приоритет срочных заказов, поэтому начнут ускорять их выполнение альтернативными путями, обходя систему планирования.
В периоде 8 происходит то же самое, хотя теперь, поскольку два изделия были упущены в предыдущем периоде, надо наверстать отставание, чтобы выполнить план в этом периоде.
К концу периода 9 будем иметь следующую картину: три изделия будут поставлены с задержкой, одно изделие для нового заказчика будет доставлено (ура) своевременно и два изделия должны быть доставлены в следующую пятницу.
Есть ли уверенность, что все три изделия требовались новому заказчику в одном периоде? Вероятно, нет, поскольку в будущем планируется поставлять по одному изделию каждый период. Кто-либо другой из наших заказчиков мог бы согласиться на задержку? Какова будет стоимость, если мы обеспечим дополнительные мощности? Какова будет стоимость, если будет спланирована задержка для одного из трех заказчиков?
“Основной план - это средство для прогнозирования проблем, но, прогнозируя проблемы, мы можем добиться успеха”
Системы формирования основного плана производства
Как видно из сказанного выше, для оценки выполнимости плана требуется использовать как можно более надежные средства.
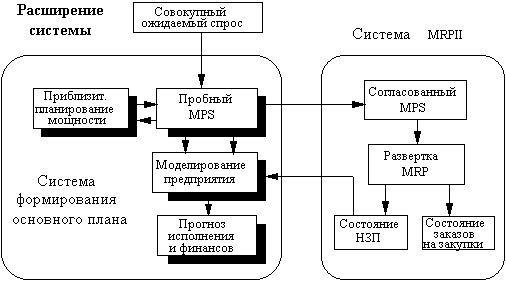
Рис. 13
Чтобы убедиться в том, что план реально выполним, необходимо суметь смоделировать задержку материалов, сокращение плановой длительности цикла, изменение рабочих смен и т.д. И здесь со всей значимостью встает вопрос о системе поддержки принятия решений на основе моделирования.
Такая система должна помогать в выработке стратегических и тактических решений и в то же время, если это потребуется, должна иметь связь с процедурой оперативного планирования MRPII. Детальное планирование заказов производится посредством дублирования процесса MRP с использованием спецификаций, корректировки запасов и НЗП без прерывания реальных событий. Это позволяет проверить загрузку каждого ресурса без ограничения по мощности, а также выявить, в каком месте может возникнуть дисбаланс в будущем. После корректировок на первом этапе выполняется моделирование с ограничением по мощности, во время которого воспроизводится ожидаемое движение материалов через ресурсы и будут получены данные об исполнении и финансовые показатели. Эта система должна работать в интерактивном режиме, чтобы можно было воспроизвести альтернативные тактические решения по основному плану производства. Конечно, система дает только часть ответа на вопрос, самая лучшая информация будет бесполезной, если на ее основе не будут приниматься эффективные решения.
Организация процесса планирования
Проведение совещаний по выработке основного плана является обязанностью руководителей верхнего звена. Это наиболее влиятельная, регулярно выполняемая задача этой группы. Генеральный директор вместе с руководителями отдела маркетинга, финансового отдела, конструкторского отдела и производства должны взять на себя ответственность и, располагая в полном объеме всей необходимой информацией, взяться за решение проблем. На этапе планирования сбыта и выпуска продукции вырабатываются политика и стратегия и определяются границы факторов, влияющих на основной план производства.
Обычно кого-нибудь из подразделения материально-технического снабжения назначают ответственным за планирование загрузки и выработку основного плана производства, которого называют ответственным за основной план (главным плановиком). Он может использовать в качестве инструмента планирования, в крайнем случае, средство приблизительного планирования мощности, а в лучшем случае, модели цеховых центров затрат. Отделом сбыта подготавливается новый график продаж, и главный плановик должен оценить его с точки зрения загрузки мощностей и получения финансовой прибыли. После того, как новый план будет сверен с запасом готовой продукции, основной план передается на рассмотрение руководства для окончательного утверждения.
На совещании по планированию обсуждается, учтены ли в плане задачи отдела сбыта, а также рассматриваются изменения, рекомендованные производственным подразделением. Генеральный директор никогда не должен утверждать план, который не может быть выполнен. В то же время, генеральный директор и финансовый директор будут удовлетворены, если план, который считается выполнимым, позволит получить соответствующую чистую прибыль. По окончании совещания будет выработан реально выполнимый оперативный план, который через MRP будет распределен по всему предприятию.
После утверждения плана можно перейти к следующим процедурам:
- выработать на основе плана производства (сметы) оперативные планы;
- проверить выполнимость этих планов;
- распределить приоритеты заказам покупателей;
- утвердить мероприятия по снабжению материалами и изготовлению компонентов;
- осуществлять контроль за изменениями.
Джордж Плоссл, один из разработчиков современных теорий по управлению производством, следующим образом охарактеризовал важность процесса формирования основного плана: “Никакие цифры на производственном предприятии не подлежат такому тщательному контролю, как основной план производства.”
Продолжение статьи...
[an error occurred while processing this directive]
