Обеспечение конкурентоспособности продукции производственного назначения сетевой компании
Для начала отметим, что мы подразумеваем, говоря о сетевой компании. Прежде всего, это компания, которая считается производственной лишь номинально. То есть у нее нет собственной производственной базы, а производит продукцию она за счет производственных баз сети торговых и производственных партнеров. В основе взаимодействия офиса сетевой компании с партнерами лежат современные технологии обмена информацией, продукция производится зачастую по кооператорскому типу, то есть различные узлы и агрегаты готового изделия производятся и собираются в готовое изделие на разных предприятиях. А основной функцией головного офиса сетевой фирмы является логистика и управление производственно-сбытовым процессом.
Классической сетевой компанией (с учетом условий Российской Федерации), является фирма, комплектующая и реализующая спецавтотехнику (то есть автоцистерны, коммунальные машины, сельскохозяйственные машины и т. д.). Почему это так? Во-первых, основой такой кампании будет, прежде всего, являться головной офис, состоящий в основном из менеджеров среднего и высшего звена. Во-вторых, в данной компании отсутствует собственное производство, и, наконец, в-третьих — очень хорошо развиты коммуникации и партнерские связи.
Основной деятельностью такой компании является закупка деталей и сборка готового изделия на одном из производственных предприятий с которыми работает компания. Основной отличительной особенностью российской сетевой компании является то, что, как правило, сетевые признаки не очень ярко выделены, но они присутствуют и это главный критерий, при наличии которого мы можем рассматривать компании, описанные выше, как сетевые.
Для рассмотрения деятельности сетевой компании приведем пример на основе сборки транспортной автоцистерны. При кажущейся простоте данного агрегата он состоит из нескольких основных узлов: базовое шасси, непосредственно цистерна (бочка), насосно-перекачивающий агрегат, запорно-коммуникационный агрегат. Все эти узлы, как правило, производятся на различных предприятиях. И наиболее выгодный вариант (в отношении цены готового изделия) это самостоятельно закупить и поставить на предприятие-сборщик, на давальческой основе, готовые узлы и агрегаты. Из всех вышеперечисленных узлов все, кроме бочки и коммуникационной арматуры, поставляются в готовом виде, что же касается бочки и коммуникационной арматуры, то они поставляются в виде листового металла и труб.
Все предприятия, на которых производится закупка того или иного агрегата (сырья), отличаются теми или иными характеристиками, в основном это отпускные цены, географическое положение, качество и т. п.
Отличительной особенностью такой компании является то, что ее работа направлена на удовлетворение потребностей покупателей, так как в ином случае сама структура компании не будет состоятельной и обоснованной. Прежде всего, заказчик определяет информационные потоки, которые затем распределяются по предприятиям и на основе которых формируется пакет заказов и номенклатурный перечень продукции. Схема прохождения заказа (информационно-товарного потока) представлена на рисунке 1.
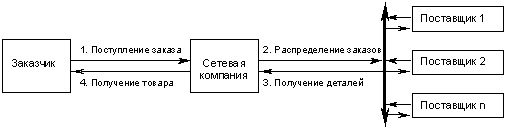
Рисунок 1
Схема прохождения заказа.
На этой схеме сетевая компания является связующим звеном между конечным покупателем и поставщиками различных комплектующих деталей. При этом в функции сетевой компании входит:
- приобрести составные части;
- поставить их на завод-изготовитель;
- проследить за качеством изготовления;
- получить с завода технику и передать ее конечному заказчику (покупателю).
Таким образом, основой конкурентоспособности сетевой компании является установка широкого спектра партнерских связей как в области поставок, так и производства. Что позволяет, прежде всего, снижать закупочные цены, выбирать необходимое качество продукции и контролировать изготовление продукции. И в функцию головного офиса входит только выбор подрядчика, наиболее выгодного для фирмы и конечного покупателя.
Выбор производителя комплектующих деталей можно разбить на несколько этапов:
- Первым этапом выбора поставщика (или подрядчика) можно считать поступление заказа в головной офис компании, ведь именно на основании этого заказа менеджеры фирмы, ответственные за комплектацию и доставку, будут условно разбивать заказываемый готовый агрегат на составляющие его части и затем заказывать их у одного или нескольких поставщиков.
- На втором этапе менеджер (или менеджеры) должен выбрать у какого именно поставщика необходимо закупить составные части. Хотя зачастую этот выбор делается заранее, и при необходимости у конкретного поставщика просто размещают заказ, не задумываясь о том, выгоден этот поставщик или нет. Кроме того, поставщиком вовсе не обязательно должен быть завод-изготовитель, это может быть также и торговый дом и специализированная торговая фирма. Основой производимого выбора является наличие деловых связей между фирмой и поставщиком, которые обусловливают наиболее выгодные для фирмы условия.
- На третьем этапе необходимо проанализировать цены и качество закупаемых составных частей, что подразумевает под собой наличие нескольких поставщиков и возможность выбора среди них. В анализ цен входит не только сама стоимость изделия, но и стоимость его доставки до места сборки готового изделия, анализ сроков изготовления и потребительской привлекательности готового изделия (хотя зачастую утверждают, что приобретение производственно-ориентированной продукции не имеет эмоциональных сторон, и подобная продукция может быть лишена самых простых эргономических свойств). Так или иначе, но в зависимости от полученного удовлетворения конечный покупатель при необходимости повторной покупки будет решать, стоит ли ему обращаться в ту же компанию.
- Четвертым, финальным этапом совершения закупки комплектующих является непосредственно заказ продукции, при котором уже задействуются информационные технологии. В России, на сегодня, самым распространенным и эффективным способом передачи заказов и запросов является телефакс, посредством которого многие фирмы с сетевой организацией и ведут свою работу.
Итак, на последнем этапе принимается решение, у кого именно закупать детали. Если при учете наиболее выгодной цены и минимальных рисков качество деталей удовлетворяет потребностям конечного покупателя, то принимается положительное решение о закупке, если же качество не удовлетворяет потребностям покупателя, то процесс выбора повторяется. Необходимо отметить, что не всегда цена является основополагающим фактором, возможны также варианты скорейшей доставки, наивысшего качества и тому подобное, и в этих случаях предпочтение отдается тем поставщикам, которые наилучшим образом могут обеспечить потребности заказчика.
Не нужно забывать, что для сетевой компании основой является, прежде всего, собственная торговая марка, собственное имя. И, прежде всего, собственное имя компания продвигает на рынок и пытается наилучшим образом зарекомендовать его.
Наибольшую наглядность работы сетевой компании показывает схема поставок, начиная от поставщиков комплектующих деталей и сырья до конечного потребителя, представленная на рисунке 2.
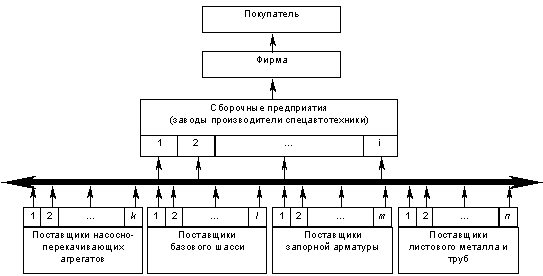
Рисунок 2
Схема взаимодействия субъектов производственной цепи
На основании всего вышеперечисленного, четко вырисовывается некая математическую модель, которая будет отображать суть выбора поставщиков и принятия решения. Для простоты примера ограничимся рассмотрением 3-х поставщиков насосно-перекачивающих агрегатов. Как я уже отмечал ранее, у поставщиков комплектующих деталей есть три основные характеристики: цена изделия (отпускная цена предприятия и стоимость доставки), срок доставки (зависит от срока оформления документации и времени, проведенном деталью в пути) и, наконец, срок изготовления детали (характеризуется производственным циклом и наличием продукции на складе). Таким образом, функция выбора предприятия будет выглядеть так:
y = f (x1, x2, x3) (1),
где х1 — сравнительная оценка цены поставки (включающей в себя отпускную цену завода и стоимость доставки) компонентов, х2 — сравнительная оценка сроков изготовления, х3 — сравнительная оценка стоимости сборки готового изделия (с различной комплектацией компонентов). В идеальном случае в эту формулу можно добавить еще несколько параметров, но пока я их умышленно опускаю, так как формулы расчета оценок таких параметров, как качество, эргономика, покупательская привлекательность, имидж — несравненно более сложны и достойны отдельного повествования (данная проблема подробно рассматривалась в работе «Анализ конкурентоспособности машинотехнической продукции»//Практический маркетинг, № 54 (8, 2001). С. 12—17).
Возвращаясь к выстраиваемой математической модели, хочу обрисовать расчет параметра х(1-3).
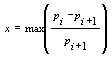 (2),
где р — соответственно оцениваемый параметр (цена, сроки поставки, стоимость сборки).
В таблице 1 представлены условно-примерные сроки и цены для расчета примера.
Таблица 1
Отпускные цены и сроки изготовления (доставки)
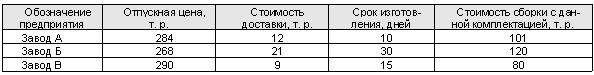
Параметр функции y—х1 рассчитывается при условии суммирования отпускной цены и цены доставки:
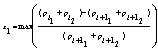 (3),
откуда: 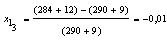 ,
Таким образом, получаем вектор значений х1, максимальный элемент которого и будет оптимальным (для случая наименьшей цены), откуда следует, что в данном случае (при необходимости наименьшей цены изделия) оптимальной будет цена второго завода.
Аналогичным образом рассчитываются значения х2 и х3:
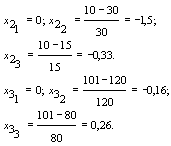
По результатам вычисления получаем значения трех векторов:
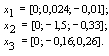
Эти значения представляют собой некую матрицу выбора комплектующих деталей, по которой, исходя из потребностей заказчика, мы можем выбирать наилучший вариант.
На первый взгляд расчет выглядит громоздким и малоэффективным, но если учесть тот факт, что в начальной функции не существует жесткой связанности переменных, мы получаем достаточно большой выбор действий и операций с полученными значениями. Также необходимо отметить, что при кажущемся многообразии всевозможной специальной техники, комплектующие детали не характеризуются разнообразием, а широкий спектр продукции на их основе определяется только разнообразием применения. И, кроме того, данный расчет легко перекладывается на языки программирования, что в современных условиях информатизации бизнеса позволит сформировать электронную базу данных по поставщикам комплектующих деталей и сборочным заводам. Простота формул исключает необходимость итеративности расчета и регрессий, что значительно уменьшает время расчета, и, кроме того, при условии относительной стабильности цен (а сроки изготовления всегда являются константой за счет постоянства производственного цикла и количества продукции на складе готовой продукции; сейчас на большинстве предприятий это количество регламентируется внутренними документами), достаточно произвести один расчет в два-три месяца и в течение этого срока пользоваться полученной базой как справочно-рекомендующим материалом при принятии управляющих решений. Что намного сократит время анализа поступающего заказа и в значительной степени защитит от случайных ошибок.
Методику формирования подобных сравнительных таблиц можно использовать не только при торговле спецавтотехникой, но и в любой другой компании, которая строит свой бизнес на основе широких бизнес-связей и информационных коммуникаций.
[an error occurred while processing this directive]
