Анализ ошибок персонала склада при отборе товара
Ирина Рачковская, Andreas LoffingВысокое качество изделий и процессов является важным фактором конкурентоспособности предприятий. Именно ошибки человека при комиссионировании предопределяют в значительной степени появление ошибок при выполнении клиентских заказов. Анализ надежности человеческой деятельности и поиск в ходе этого анализа организационного потенциала могут внести свой вклад в обеспечение удовлетворенности клиента предоставленными услугами. Предлагается рассмотреть метод оценки надежности человеческой деятельности (Human Reliability Analysis – HRA) для комиссионирования, проводимого вручную.
Для распространения метода на эту область привлекались данные систем комиссионирования из различных отраслей. Благодаря этому стало бы возможным уже на стадии планирования систем комиссионирования определить в количественном виде возможность появления ошибок персонала и разработать организационные мероприятия для уменьшения их количества. Таким образом, была сделана попытка использовать в логистике методы, которые изначально были предназначены для технологий с высокой степенью риска, например для атомной энергетики, воздушных и космических полетов. Перенос результатов на другие сферы производственной деятельности, например на производство деталей и монтаж, даст возможность раскрыть еще не использованный организационный потенциал для снижения количества ошибок.
Цепочка логистических процессов
Комиссионирование выполняет важную функцию во всей цепочке логистических процессов. Оно является не только основной функцией при отборе изделий на основе клиентского заказа, полученного предприятием (дистрибуция) (рис. 1), но и частной функцией внутри других основных внутренних функций предприятий. Например, комиссионирование внутри основной функции производственной логистики служит для снабжения производственных подразделений сырьем, а монтажных подразделений – комплектующими и модулями. Таким образом, ошибки, которые возникают при комиссионировании, затрагивают как внутренние, так и внешние отношения между клиентом и поставщиком, а следовательно, наносят ущерб производительности предприятия и вызывают неудовольствие клиента. Типичное для рынка покупателя многообразие изделий и увеличение вариантов производимого продукта требует высокой степени гибкости всей логистической цепочки.
Именно поэтому в центре внимания систем ручного комиссионирования находится такая организация ручных операций, которая позволяет снизить и даже избежать ошибок при ручной работе, т.е. так называемых ошибок при отборе.
Классификация ошибок при комиссионировании
Из практики многим известен перечень ошибок при комиссионировании:
• ошибочное изъятие из складских ячеек, подготовленных для комиссионирования другого заказа;
• при отборе перепутаны продукты;
• изъятие ошибочного количества продукта;
• отбор производится в контейнер, приготовленный для другого заказа;
• ошибки при этикетировании;
• некоторые заказы на отбор забываются или остаются невыполненными;
• слишком поздняя готовность для отсылки или передачи.
Классификация по основным причинам появления ошибок обладает тем преимуществом, что она дает возможность заглянуть непосредственно в глубь причин возникновения ошибок. Это требует глубокого понимания самих ошибок.
При этом следует иметь в виду, что принцип цепочки причин подходит и для анализа ошибочных действий. Однако для появившейся ошибки нет одной четко ограниченной причины. Наоборот, определенная причина может быть объяснена другими причинами.
Следует различать типы классификации, которые ориентируются на человеческий фактор или на рассматриваемый процесс. Например, одна ошибка при комиссионировании может заключаться в ошибочной идентификации продукта (классификация на основе человеческого фактора). Если проследить цепочку причин дальше, то ошибочная идентификация могла быть вызвана недостаточно четкой маркировкой контейнера и недостаточной освещенностью складских проходов (классификация, ориентированная на технологию и рабочие системы).
Наиболее часто используемая на практике классификация ошибок, ориентированная на их проявление, различает ошибки по «видимым» критериям. Она характеризует ошибки по виду их проявления и дает информацию о том, как проявляются ошибки в процессах или в рабочих системах.
В примере с ошибочной идентификацией продукта (ориентация на причину) отбирается товар, не заказанный клиентом, а совсем другой. При классификации, ориентированной на проявление, эта ошибка будет характеризоваться как ошибка вида, так как в клиентскую поставку попал не тот продукт.
В соответствии с классификацией, ориентированной на проявление ошибок, ошибки при комиссионировании можно подразделить на четыре типа:
• ошибки вида;
• ошибки количества;
• ошибки пропуска;
• ошибки состояния.
При ошибках вида, независимо от количества отобранного продукта, партия к отгрузке получает продукт, не заказанный клиентом. При ошибке с количеством клиент получает заказанный продукт, но не в том количестве. При ошибке пропуска отбор производится не полностью, т.е. пропускается одна или несколько позиций заказа. Если вместо заказанного продукта отбирается продукт из соседней ячейки, то это не ошибка пропуска. В этом случае мы имеем дело с ошибкой вида. Ошибка пропуска возникает только тогда, когда отсутствует один продукт, который не заменен другим. Ошибка состояния может проявляться в виде поврежденных продуктов или в отсутствии сервисных услуг, например таких, как отсутствие этикеток с указанием цены на продукте.
Величины ошибок на практике
В среднем наиболее высокая доля ошибок в общей величине пришлась на ошибки количества (51%) и ошибки вида (42%). Ошибки пропуска и ошибки состояния вместе составляют 7% (рис. 2).
Данная величина ошибок рассматривается безотносительно к конкретным клиентским заказам или к конкретным заказам на комиссионирование, так как заказы в зависимости от отрасли и предприятий содержат различное количество продуктов, что исключает возможность их сравнения. Таким образом, предлагаемое определение квоты ошибок при комиссионировании K ориентируется на продукты или позиции ассортимента:
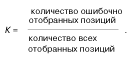
Величина ошибок при комиссионировании в 0,5% говорит о том, что из 1000 отобранных позиций 5 были отобраны неправильно.
Безошибочно отобранные позиции имеют долю в 95%. Чтобы определить долю безошибочно отобранных заказов для среднего количества позиций n в каждом заказе, необходимо создать вероятность, что отдельные позиции заказа отобраны безошибочно. Отсюда определяется количество ошибочно отобранных заказов, т.е. квота ошибочных заказов А:

При среднем количестве позиций заказа n = 15 и квоте ошибок комиссионирования в 0,5% величина ошибочных заказов составляет 7,2%. То есть в 7,2% заказов закралась ошибка.
Снижение количества ошибок
На практике принципиально существует три возможности снижения квоты ошибок при комиссионировании:
• централизованный контроль качества при упаковке или при выдаче товаров;
• децентрализованный контроль качества при отборе товара, проводимый лицом, ответственным за комиссионирование;
• техническая и организационная поддержка процесса комиссионирования.
При централизованном контроле качества ошибки комиссионирования устраняются еще до того, как их заметит клиент. Здесь проводится выборочный или 100%-ный контроль, как, например, для фармацевтической промышленности.
При децентрализованном контроле качества пытаются избежать ошибок уже при их возникновении. С помощью мобильного оборудования для электронной обработки данных в ходе комиссионирования лицо, занимающееся этим, может, например, при изъятии каждого наименования продукта из складской ячейки вводить контрольное число для отчетности. Другими примерами могут быть сканирование или контрольное взвешивание продукта.
Профилактические технические и организационные мероприятия технической поддержки процесса комиссионирования являются лучшими решениями для снижения количества ошибок, так как они нацелены на то, чтобы избежать ошибок до их возникновения.
Примерами мер по избежанию ошибок могут быть:
• хорошо структурированные бланки заказов на комиссионирование, без избыточной и ненужной при комиссионировании информации;
• четко различимые указатели мест складирования и достаточное освещение складских проходов.
Количественное описание ошибок при комиссионировании –> метод ESAT
На практике снижение количества ошибок при обработке часто наталкивается на методические сложности, поскольку отсутствуют соответствующие аналитические вспомогательные средства, с помощью которых, во-первых, при определенных рамочных условиях можно определить возможность ошибочных действий сотрудников, а, во-вторых, можно идентифицировать слабые места систем комиссионирования.
Методы, которые могут восполнить этот дефицит, уже давно используются в вышеназванных технологиях с высоким риском. В то время, как большинство из этих методов, позволяющих рассчитать конкретные показатели вероятности ошибочных действий сотрудников, четко ориентированы на технологии с высоким уровнем риска и нацелены на деятельность по контролю и проверке, другая часть этих методов обладает определенным потенциалом для использования их в других рабочих системах.
Для этой цели на примере комиссионирования был адаптирован аналитический метод ESAT (Experten-System zur Aufgaben-Taxonomie – экспертная система для соподчинения (таксономии) задач) для применения его в области логистики. Метод был разработан в рамках совместного проекта, профинансированного федеральным министерством по экономике и технологии, рабочим объединением по исследованиям в области промышленности ‘Otto von Gericke’ (AIF). Этот метод был выбран потому, что из всех имеющихся методов именно он обладает наибольшим потенциалом для использования его в области логистики. Первоначально разработанный для воздушных перевозок, этот метод претендует на то, что с его помощью можно классифицировать все задачи, которые решаются в системе человек–машина, в соответствии со сте-пенью надежности их решения. Для использования метода в системах комиссионирования необходимо его распространение на анализ ручных процессов комиссионирования.
Дальнейшее усовершенствование позволит любому плановику предприятия с помощью стандартизованного описания ручных процессов комиссионирования получить данные о возможности ошибочных действий персонала. Для полноценного описания хода работ используются предварительно разработанные стандартные термины, которыми оперируют в рамках этого метода (см. таблицу). Описание задач происходит аналогично принципу работы системы по обработке информации, которая подразделяет действия на следующие этапы:
• получение информации;
• обработка информации;
• выдача информации.
При получении происходит сбор информации; при обработке информации речь идет о процессе умственной обработки и поиске решений; при выдаче информации происходит собственно процесс физического действия.
Для каждого стандартного термина метода ESAT задается так называемый показатель предварительного взвешивания d. Показатель предварительного взвешивания может интерпретироваться как вероятность ошибки, которая связана с определенным стандартным термином.
Для случая применения метода в системах комиссионирования перечень стандартных терминов дополняется типичными для комиссионирования вспомогательными средствами:
• товар и номер товара;
• документ;
• складская ячейка и указатель складской ячейки; и типичными видами деятельности при комиссионировании:
• получение;
• изъятие (отбор);
• выдача.
Наряду со стандартным описанием задачи метод ESAT учитывает еще семь факторов деятельности и 22 фактора воздействия (рис. 3). Характеристики факторов деятельности, которые описывают тип и характерные особенности задач по комиссионированию, выводятся непосредственно из стандартизованного описания задачи с помощью математического соединения показателей предварительного взвешивания и элементарного времени. Факторы воздействия распределяются пользователем на предприятии в соответствии с их характеристиками. Как правило, 4–5 факторов получают значение от 0 до 1, остальные – 0.
Математическое объединение описания задач с факторами деятельности и факторами воздействия дает вероятность ошибочных действий персонала.
Благодаря возможности провести более детальный анализ, плановик предприятия может как идентифицировать действенные организационные мероприятия, так и описать в количественном виде экономическую выгоду.
Аналитический подход при моделировании деятельности обеспечивает повторяемость при сохранении достаточной точности результатов. При этом метод ESAT можно использовать постоянно, так как он годится как для перспективного планирования систем комиссионирования, так и для структурной организации уже имеющегося оборудования.
Как можно этим пользоваться
Для представленного в таблице случая «выбрать путь комиссионирования».
Из всех факторов воздействия (см. рис. 3) учитывались следующие факторы персонала: «внимание», «темп работы» и «мотивация»; из факторов системы: «продолжительность работы».
Вероятность ошибок рассчитывалась при средних показателях факторов персонала (средний уровень внимания, нормальный темп работы, средний уровень мотивации) и при системном факторе «продолжительность работы» в 4 часа. Результат для данного примера: вероятность ошибочных действий составила 0,74%. С помощью более детального анализа можно исследовать влияние фактора продолжительности работы более тщательно. Так, при продолжительности работы менее 2 часов вероятность ошибочных действий составила 0,38%, а при продолжительности работы более 6 часов – 1,35%. Подобные расчеты можно провести и для других факторов воздействия, чтобы иметь возможность разработать более разумные организационные мероприятия.
Перспективы
В связи с тем, что предсказать поведение человека при проведении работ довольно сложно, метод для оценки надежности человеческой деятельности использовался только в некоторых областях с высокой степенью риска, таких как воздушный транспорт и космические полеты, атомная энергия и химическая промышленность. Однако имеется существенный потенциал для совершенствования и дальнейшей разработки этого метода, так как оценка надежности человеческой деятельности не может ограничиваться только этими областями.
По сравнению с технологиями с высокой степенью риска, где ошибки, совершенные человеком, могут иметь катастрофические последствия, ошибочные действия при производстве промышленной продукции имеют менее значимые последствия. Но они напрямую снижают экономические показатели предприятия, вызывая снижение качества производства (например, выпуск брака). Косвенно это отражается в недовольстве клиента, которое может привести к оттоку клиентов от предприятия.
Использование метода для оценки надежности человеческой деятельности во многих логистических областях, в том числе при комиссионировании, поставке деталей и монтаже, предоставляет возможность снизить количество ошибок, а следовательно, и повысить качество продукта и степень удовлетворенности клиента.
Перевод Н.Н. Ковтанюк [an error occurred while processing this directive]
