КАК ИЗМЕРИТЬ КАЧЕСТВО?
Ирина Рачковская, к.э.н., доцент кафедры экономики предприятия и основ предпринимательства МГУ им. М.В. Ломоносова
Татьяна Сурмак, руководитель отдела продаж фирмы «Бицерба»
Последнее время все больше интереса проявляется к системам качества. Более жесткие условия конкуренции заставляют предприятия повернуться лицом к разработке четких требований к характеристикам продукции, сервисному обслуживанию или торговой марки фирмы. Возможно, в среде российского рынка скоро привычным станет понятие «конкуренции систем качества».
От качества продукции к качеству процессов
Каждая конкретная единица продукции должна соответствовать стандартам, и каждый этап производственного процесса нацелен на то, чтобы выпуск дефектных изделий был минимален. Почему же производство продукции, отвечающей единым техническим требованиям, на одних предприятиях более эффективно, чем на других? Очевидно, что многое лежит в сфере управления производством, потому что каждый конкретный дефект появился в результате особых причин. Попытаемся рассмотреть, что может помочь выявить и устранить эти причины, сделать работу предприятия более успешной.
Несмотря на различия в технологических процессах и видах выпускаемой продукции подходы к поиску причин появления дефектных изделий весьма универсальны. Производство – это процессы , и управлять следует процессами. Одним из действенных методов такого подхода к управлению является использование в деятельности предприятий стандартов серии ИСО-9000. Требования, содержащиеся в настоящих стандартах, являются универсальными и применимы ко всем организациям, предоставляющим товары или услуги, независимо от их типа, размера и конкретной отрасли. Их цель состоит в обеспечении общего руководства качеством и выработке требований к управлению организацией в целом. Разрабатываются они таким образом, чтобы быть совместимыми с другими международными стандартами и не препятствовать работе организации излишним дублированием функций управления.
Первая версия стандартов серии ИСО-9000 была принята Международной организацией по стандартизации (ИСО) в 1987 году и состояла из группы взаимосвязанных стандартов, касающихся общего руководства качеством. Следующая концепция 1994 года была значительно расширена за счет рекомендаций по внедрению систем качества в организации. В декабре 2000 года была принята новая версия стандартов, предусматривающая принципиально новые пути построения системы управления качеством на предприятии
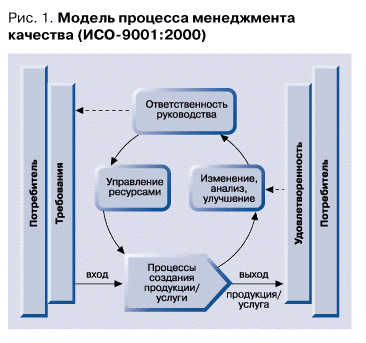
(рис. 1).
Положенная в основу процессуальная модель может быть охарактеризована следующими особенностями.
1. Необходимость измерения входных и выходных показателей любого процесса, а следовательно, рассмотрение любой операции или деятельности организации, получающей «входные» и «выходные» оценки измерения, как процесса. Безусловно, при внедрении новой версии стандартов возникнет ряд трудностей, связанных с измерениями, анализом и мониторингом. Одна из них – оценка эффективности применяемых измерений. Здесь следует вспомнить правило, которым специалисты руководствуются при использовании статистических методов контроля качества: «прежде чем собирать данные, следует подумать, что вы собираетесь с ними делать». А также первый из «Семи простых методов управления качеством» – стратификацию. Слои (страты), а значит и процессы следует выделять таким образом, чтобы различия внутри одного страта были минимальными, а между слоями – максимальными. Руководствуясь этими нехитрыми правилами, можно как преодолеть несоответствия между отдельными звеньями системы, так и скорректировать применяемые измерения.
2. Оценка удовлетворенности потребителя как непременное условие для оценки качества всей системы. Выпускаемые товары или услуги должны соответствовать рынку. Следовательно, соответствовать рынку должно и качество продукции. Оно должно быть ни слишком низким, ни излишне высоким, а именно таким, какое требуется покупателю. Отклик на степень удовлетворенности конечного потребителя и гибкое изменение всего производственного процесса с учетом результатов проводимого анализа – легли в основу концепции постоянного совершенствования системы качества. Этот подход сближает видение современной системы качества с такими перспективными направлениями как «Relationship»-маркетинг (ориентация массового производства на индивидуального потребителя) или гибкой логистической системой, ориентированной на «новые» целевые критерии оценки («концепция время + качество»).
3. Реализация для всей системы и каждого процесса зам-кнутого цикла управления. Концепция, содержащаяся в данных документах, базируется на подходе, получившем название цикла PDCA или цикла Деминга
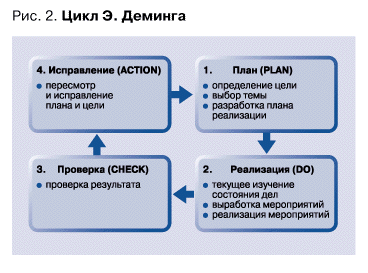
(рис. 2). Житель штата Айова статистик по профессии Эдвардс Деминг сформировал многие из своих теорий во время второй мировой войны, когда обучал американских промышленников использованию статистических методов для повышения качества военной продукции.
В 1950 году доктор Деминг был приглашен в Японию для оказания помощи местным производителям. Деминг предложил им в первую очередь выяснить, что хочет получить от них потребитель, а затем постепенно улучшать дизайн продуктов и сам процесс производства до тех пор, пока качество не станет непревзойденным. Продукт должен быть «все еще в процессе разработки, когда находится в руках потребителя». Деминг убеждал промышленников работать с поставщиками сырья и материалов, разработчиками технологических процессов. Благодаря осуществлению управления подобным образом менее чем за пять лет японские предприятия смогли выпускать продукцию, конкурентоспособную на мировом рынке.
(Из ‘The Keys To Excellence’ by Nancy R.Mann, Ph.D., Prestwick Books: Los Angeles, 1987). Такой подход к работе организации позднее получил название цикла Деминга, замкнутого цикла планирования или цикла PDCA.
Замкнутый цикл решения проблем начинается с анализа взаимосвязи между результатами деятельности и причинами, их породившими. Чтобы предотвратить повторное появление причин, приводящих к нежелательным результатам работы, разрабатываются и осуществляются меры по решению проблемы. Одним из важнейших моментов цикла PDCA является этап проверки результата, когда независимо от успеха или неудачи любой результат является значимым для предприятия. Именно на этом результате базируются дальнейшие управленческие решения. Переход к этапу «проверки» является достаточно сложным для большинства руководителей, т.к. требует объективной оценки всех предыдущих решений, а также понимания того, что отрицательный результат это тоже результат. На этапе «исправления» для улучшения результата работы до приемлемого уровня иногда требуется пересмотр не только плана, но и всей стратегии предприятия. Если этапы осуществляются в таком порядке, то все действия по совершенствованию процессов управления предприятием будут логически обоснованными. На предприятии постоянно будет накапливаться база данных об управленческих решениях. Подобная процедура управления будет успешной в том случае, если цели организации будут доведены до каждого из сотрудников.
При их формировании необходимо придерживаться следующих правил: 1) цели должны быть конкретными и измеримыми, т.е. у сотрудников не должно быть никаких сомнений насчет ожидаемого результата в плане качества, затрат, количества и т.п.; 2) цели должны быть достижимыми, т.к. если они невыполнимы от них не будет никакой пользы; 3) цели должны быть реальными, т.к. если они не реальны, то превращаются в демотивирующий фактор; 4) цели должны быть ограниченными во времени, т.к. если они четко не обозначены, то через определенный интервал времени невозможно будет измерить степень их достижения.
Все это остается актуальным и для сегодняшней российской экономики. Как и все гениальное подход Деминга кажется достаточно простым. В среде российских предприятий, кажется, уже нет таких, которые не имели бы тех или иных планов развития. Почему же многие из них терпят неудачи на производстве? Основная ошибка заключается в том, что, успешно реализовав первые два этапа цикла PDCA, руководители большинства предприятий не удосуживаются перейти к следующим этапам. А именно в извлечении уроков из проделанного, в пересмотре и исправлении политики и задач руководства, в составлении на их основе новых планов, новых систем управления Деминг видел успех организации в достижении качества.
Перечисленные особенности новой версии стандартов серии ИСО-9000, на взгляд авторов, являются весьма важными при формировании системы качества, основанной на процессном подходе. Ориентация же процессного подхода на постоянное совершенствование требует не только специальной подготовки, но и хорошо организованной текущей работы организации.
Трудности, связанные с изменениями при внедрении стандартов серии ИСО-9000:2000, во многом касаются и существенных отличий от предыдущей версии. Учитывая серьезные изменения в концепции и содержании стандартов, Комитетом ИСО по стандартизации, Техническим Комитетом ИСО-176 и Международным Форумом по аккредитации в сентябре 1999 года было принято Коммюнике, продлевающее действие стандартов ИСО 9001, 9002 и 9003 издания 1994 года, на три года с момента опубликования ИСО-9000:2000. Это достаточный срок, чтобы подготовить и апробировать систему качества с учетом процессного подхода, а сертифицирующим организациям – подтвердить себя в новой компетенции.
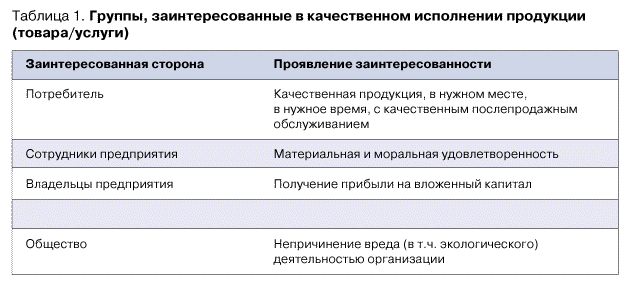
Группы, заинтересованные в качественном исполнении продукции (товара/услуги)
Управление качеством в интегрированной цепи поставок
Развитие управления качеством после второй мировой войны стало «мощной движущей силой для возрождения и формирования логистики». Производство – это процессы, и управлять необходимо процессами. Но даже если предприятие выпускает товары высокого качества и процент дефектных изделий минимален, то остается большая вероятность того, что потребитель не получит качественную продукцию, если в единую цепь не будут включены все, кто так или иначе задействован или заинтересован в производстве и доведении товара до конечного потребителя. Первоначально качественный товар, доставленный с повреждениями или с опозданием, может оказаться ненужным. Поэтому критерии оценки удовлетворения потребностей потребителя приобретают все большее значение не только при организации системы качества, но и при организации всей интегрированной цепи поставок.
Особенности построения современной системы качества заключаются в организации управления, с учетом интересов всех заинтересованных лиц. Мы уже касались концепции управления, базирующейся на подходе, получившем название замкнутого цикла планирования на предприятии. Теперь рассмотрим данный подход, включив в цикл помимо самой организации еще и группы, заинтересованные в результатах деятельности предприятия.
Назовем эти группы «стейкхолдерами» (stake-holder). К сожалению, в русском языке нет соответствующего термина, поэтому попеременно будем употреблять понятия «заинтересованные лица» или «стейкхолдеры».
Влияние производства выходит за рамки изучения потребностей и четкого соблюдения стандартов на выпускаемую продукцию.
При стабильной работе предприятия, когда каждый из сотрудников, во-первых, представляет себе цели организации, во-вторых, понимает, что эти цели реалистичны и измеримы, усиливается и влияние стейкхолдеров на фирму. Они заинтересованы в том, чтобы сотрудничество было успешным, т.к. от успехов фирмы зависит их благополучие. Для усиления заинтересованности стейкхолдеров в деятельности предприятия руководству следует придерживаться следующих принципов управления:
• политика, выработанная высшим руководством, должна быть стабильной, хотя бы на ближайший период;
• излагать ее следует так, чтобы имелась возможность интерпретации;
• политика организации должна быть доведена до каждого из сотрудников;
• задачи, стоящие перед фирмой, следует формулировать доступным и простым языком;
• задачи, поставленные перед каждым из сотрудников, должны быть выполнимыми на его уровне, учитывая особенности и личные качества конкретного работника.
Выбранная той или иной организацией система управления во многом зависит от целей и задач, намеченных руководством, а так же от номенклатуры выпускаемой продукции и конкретного практического опыта.
Таким образом, чтобы потребитель получал качественную продукцию, необходима система управления, позволяющая учитывать и интересы остальных заинтересованных лиц. Такой подход делает менее конфликтным внедрение системы качества во всей интегрированной цепи поставок. Внедрение предложенной системы может позволить руководителю производства:
• управлять производством оперативно, минимизируя риски;
• решать вопросы сохранности материального потока на каждом конкретном этапе движения материального потока, еще до начала производственного цикла;
• избегать необоснованных потерь и минимизировать издержки;
• получать многоуровневую оперативную информацию в реальном масштабе времени;
• гибко управлять технологическими процессами.
Метрология и качество
Рассматривая подходы к построению системы качества на предприятии, нельзя не коснуться еще одного важного аспекта – каким образом эффективно и без потерь вести измерения во время производственного процесса. Стандарт серии ИСО-9001:2000 – «Системы менеджмента качества. Требования» – позволяет применить процессный подход и к метрологическому обеспечению предприятия. Мы уже остановились на том, что нельзя эффективно управлять тем, о чем не имеешь объективной и оперативной информации.
Изменение количественных и качественных характеристик материального потока в ходе прохождения технологических циклов связано не только с изменением его натурально-вещественной формы, но и с обязательными технологическими потерями. И здесь к организации измерительной цепи поставок необходимо не только применение процессного подхода, но и расширение ее за счет организации контроля в группах стейкхолдеров «партнеры» и «потребители». Безусловно, каждый отдельный процесс цепи поставок должен быть организован в соответствии с циклом PDCA, имея четко измеримые и анализируемые входные и выходные показатели.
Основные требования к организации измерительной цепи предприятия могут свестись к следующим общим рекомендациям:
1. Средства измерения, подбираемые для измерительной цепи должны быть совместимы как между собой, так и с применяемыми технологиями. Средства измерения имеют стабильные характеристики, подтвержденные Госстандартом РФ.
2. Для всех измерений должны быть разработаны методики выполнения измерений, а средства измерения должны быть расставлены вдоль технологических потоков согласно действующим инструкциям. Порядок выполнения измерений, обработки их результатов и оценки погрешностей должен быть регламентирован ГОСТ 8.207-76 «Прямые измерения с многократными наблюдениями. Методы обработки результатов измерений».
3. При подборе средств измерения при съеме и обработке информации следует ориентироваться на использование электронных измерительных систем, разработку аналитических программ на базе РС и т.п. Это позволит при построении систем качества учесть некоторые особенности российской специфики, связанные со злоупотреблениями в сфере учета и контроля.
Таким образом, создаются «Карты метрологического обеспечения производства», где регламентируются характеристики системы измерения и методы выполнения необходимых измерений на всех производственных циклах предприятия. Очевидно, что без соблюдения основных законов и правил метрологии по подбору, расстановке, обслуживанию и анализу средств измерения нельзя рассчитывать на объективность и качество полученной информации. А именно достоверность информации во многом делает систему качества рабочей. Но измерительная информация, как бы достоверна и оперативна она ни была, это всего лишь информация, сама по себе она не может решать вопросы управления производством. Для решения этих задач необходимо применение замкнутого цикла PDCA для решения задачи по учету, анализу и управлению данными, полученными с помощью средств измерения.
На этапе «учета» с помощью измерительной цепи предприятия оперативно снимается информация о количественных и качественных характеристиках материального потока и производственных технологических процессов. Затем проводится анализ полученной от средств измерения информации и оценивается, насколько хорошо отлажен каждый технологический процесс и как он работает в системе качества в целом. На этапе «управления» предполагается принятие оперативных управленческих решений на основе данных, полученных в ходе этапа «анализа». Здесь необходимы разработанные должностные инструкции для группы стейкхолдеров «сотрудники» с учетом их заинтересованности, регламентирующие их действия по оперативному управлению производством.
Обнаружить, сократить и, главное, управлять этими потерями позволяет система оперативного контроля, анализа и управления характеристиками материального потока на основе стандартов серии ИСО-9000:2000.
Примеры организации оперативного учета и контроля материальных потоков на российских предприятиях
Имея опыт внедрения систем контроля и учета за материальными потоками при хранении и производстве на ряде предприятий России, рассмотрим наиболее типичные ошибки в организации управления. Данные примеры базируются на использовании в качестве измерителя материального потока только одного из возможных показателей – массы. Масса (вес) материального потока – один из самых важных для проведения учета предприятия параметр, характеризующий его изменение. Весовые характеристики можно отследить от поступления сырья до выхода готовой продукции. Поэтому на типичных примерах можно рассмотреть основные принципы построения не только систем контроля, но и иных параметров, характеризующих изменение материального потока и технологические процессы. Данные наработки могут быть использованы и при построении системы качества, основанной на процессном подходе, что немаловажно при отсутствии у российских предприятий опыта для применения новой версии стандартов серии ИСО-9000:2000.
Примеры наиболее типичных ошибок в организации учета и контроля материального потока.
1. Неправильно выбранный метод измерений. Завод по переработке цветного лома в г. А. получил выгодный заказ от зарубежного партнера на поставку брусков алюминиевого сплава заданного химического состава, веса и размеров. Для контроля веса брусков в конце линии по разливу жидкого сплава в формы специалистами завода были закуплены электронные весы среднего класса, позволяющие контролировать вес брусков с нужной точностью. Но при этом разлив жидкого металла в формы производился вручную. В результате средний процент брака на этом участке составлял 86%. Очевидно, что использование дозатора при разливе металла значительно сократило бы процент дефектных изделий.
2. Неправильно подобранное средство измерения. На птицефабрике в г. В. прием живой птицы в убойный цех осуществлялся на автомобильных весах с НПВ (наибольшим пределом взвешивания), равным 40000 кг. Помимо достаточно больших (паспортных) погрешностей автомобильных весов, в значении измеряемой массы «брутто» присутствует очень сложная, нестандартная и постоянно изменяющаяся тара – автомобиль. А это – различный вес горюче-смазочных материалов, грязь на и под кузовом, посторонние вложения и т.д. Совершенно очевидно, что при расчете основных экономических параметров данного производства такое определение массы входного материального потока приводит к большой погрешности и недостоверности расчетов.
3. Неправильная методика выполнения измерений. На одном из комбинатов в г. С. прием сырья (руды) осуществлялся на железнодорожных весах для статического взвешивания. При этом взвешивание производилось с нарушением инструкций без расцепки вагонов, что искажало вес вагона на неучтенную величину части веса соседних вагонов. Кроме того, из каждого состава взвешивались 10 произвольно выбранных вагонов, из результатов отвесов рассчитывалось среднее арифметическое массы вагона. В результате таких расчетов невозможно было выставить штрафные санкции на недогруз сырья, что приводило к прямым потерям предприятия.
Важность работы по созданию эффективной системы оперативного учета и контроля материального потока не сводится только к весовому учету и контролю.
Сформулируем основные (базовые) правила, которые следует выполнять любому руководителю, желающему внедрить у себя на производстве такую систему.
• Начинать работу следует с изучения действующей системы учета материального потока, с создания «фотографии» производства, определения «узких мест» в учете и контроле, оценки зоны неуправляемости учетных операций.
• Необходимо разработать общий проект совершенствования системы учета и контроля материального потока всего предприятия, определить приоритеты внедрения этапов этого проекта. Это позволит избежать потери при разовых и часто необоснованных закупках измерительного оборудования, которое в будущем может не вписаться в общую систему из-за своих метрологических характеристик.
• Соблюдение правил построения измерительных цепей. Измерение материального потока лучше проводить в одних единицах и с помощью систем измерения одного класса. Это позволит уменьшить суммарную приведенную погрешность измерений всей цепи.
• Создание и использование собственной нормативной базы в рамках стандарта предприятия, учитывающей специфику данного производства.
• Соответствие требований действующих систем качества. Создание систем контроля материального потока лучше проводить в рамках и по правилам выбранной предприятием системы качества. Это позволит избежать ошибок и, как результат, необоснованных потерь в будущем.
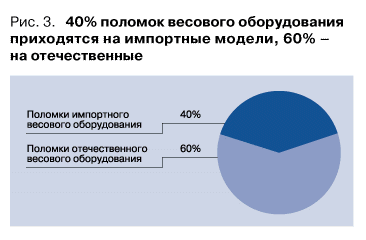
40% поломок весового оборудования приходятся на импортные модели, 60% – на отечественные
Вместо заключения
Усиливающиеся условия конкуренции и потребность выхода на новые рынки внутри страны и за ее пределами для российских предприятий диктуют единственно возможный путь – работу в соответствии с международными нормами и правилами.
Масштабы перемен в подходах к управлению интегрированными цепями поставок не смогли не затронуть и изменений в подходах к управлению качеством. Сегодня это уже не только управление качеством процессов, а системный взгляд на комплекс взаимосвязей предприятия со всеми заинтересованными лицами.
Новые подходы к построению систем качества в соответствии с международными стандартами серии ИСО-9000:2000 выдвигают повышенные требования и перед системой логистики. Управление качеством в системе логистики – это новый путь к стабильности для российских предприятий, пришедших на рынок всерьез и надолго.
[an error occurred while processing this directive]
