Пики и спады. Выравнивание — сглаживание производственной системы
Издательство «Альпина Паблишер»
Обычно чем больше варьирует поток изделий на рабочем месте , тем выше вероятность возникновения потерь . Нередко при планировании производственной мощности оборудования за основу берется настройка на пиковый, а не на средний спрос. Когда-то так поступали и в Toyota.
Если предположить, что объем работ за день (неделю, месяц) меняется, как это показано на рис. 1, то мощность этого рабочего места надо настроить на пиковую нагрузку, предполагающую требуемое число рабочих, станков, сырья и материалов.
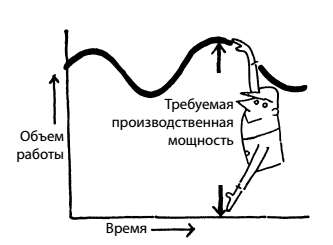
Рис. 1. Пики и спады работы
Однако если мы таким образом привяжем производственную мощность к пиковому спросу, то, когда заказов станет немного, оборудование будет недогружено. А если загрузить его полностью, то возникнут худшие из всех потерь — потери, связанные с перепроизводством. То же происходит и в бухгалтерии в периоды сдачи отчетов. В этом отделе пик работы приходится либо на конец месяца, либо на последние дни полугодия. В обычном цехе цикл между пиками загруженности не такой продолжительный. Требуемый объем работ достигает максимума раз в час или раз в десять минут. И мы должны быть готовы справляться с этими то и дело возникающими пиками.
Возьмем для примера производственную линию на одном из предприятий Toyota, которое занимается нанесением покрытия. В настоящее время автомобильные фары делают из материала, изготовленного на основе синтетических смол. На этом предприятии наносят покрытие на изготавливаемые из того же материала оправы фар. Для этого 48 оправ помещают на одну подвеску для покрытия деталей (раньше эту работу выполняли пять рабочих).
Подвеску каждые две-три минуты передвигали. Один рабочий мог за минуту подвесить 48 оправ. Но покрытие нужно было нанести и на множество мелких деталей. На подвешивание 3 тыс. деталей 2–3 см в поперечнике отводилось три минуты. В этих условиях, даже одновременно подключив пять человек, уложиться в отведенное время было невозможно. Рабочих все время было пять. Тем не менее в зависимости от размера деталей, которые нужно было подвесить, объем работ сильно колебался.
Ничего необычного в этой ситуации не было, но проблема была серьезной. Мы подумали и в конце концов решили использовать пустое место внутри самих оправ, разместив там мелкие детали. Нам удалось выровнять требуемый объем работ, «снивелировав» пик. И теперь то, с чем раньше не могли справиться пять человек, делают всего двое или трое.
Сувенирные магазины в туристических центрах
Пики и спады в работе присущи практически любой отрасли, и многие компании настаивают на содержании персонала и оборудования, достаточных, чтобы справиться с пиковым спросом. Почему? Да потому, что не понимают, какие потери в связи с этим возникают. Проиллюстрируем эти потери на примере туристических центров. Спрос на их услуги носит сезонный характер. В сезон свободных мест на парковке нет, в туалете очередь, а еда в ресторане очень дорогая, но невкусная. Банка колы, которая обычно продается за 40 центов, стоит доллар. Такое мы наблюдаем довольно часто.
Туристов это удивляет. Но владельцы сувенирных магазинов не видят в этом ничего противоестественного, потому что хотят возместить затраты, понесенные ими в течение всего года, а также получить небольшую прибыль.
В межсезонье многие сувенирные магазины просто закрываются. Некоторые их владельцы занимаются другими видами бизнеса. Все это время магазины, посуда и скатерти, парковки и др. остаются невостребованными и не приносят своим владельцам ни цента. Однако им все равно приходится платить по закладным, а также налоги и проценты по взятым ранее кредитам.
Сувенирным магазинам и ресторанам не остается ничего другого, как жить по таким законам. Но производители, которые продают свою продукцию, не могут брать с них пример. Они не могут сказать: «Мы должны взять с вас еще столько-то, потому что наши затраты увеличились», позабыв о том, как неэффективно они используют ресурсы. Как мы уже говорили ранее, существующая в промышленности острая конкуренция не позволяет выбрать этот легкий путь. Даже в сувенирных магазинах в туристических центрах при равномерном в течение года потоке туристов продажи стабилизируются. В этом случае их рентабельность будет приемлемой и безо всяких особых усилий. Лучше всего, когда объем работ все время примерно одинаков или когда темп работы остается постоянным.
На сборочно линии автозавода
Как этот принцип выравнивания можно применить в автомобилестроении? Обратимся к примеру сборочной линии. Если мы ежемесячно собираем 20 тыс. автомашин марки Toyota Corona и работаем 20 дней, то наш ежедневный выпуск составляет 1 тыс. машин. Сказать «20 тысяч машин» очень легко. Но даже у той же модели Corona комплектация сильно варьируется. Вообще, учитывая стиль, шины, опции и цветовое исполнение, возможны 800 тыс. сочетаний параметров. Что конкретно мы производим, зависит от того, какие заказы мы получаем. В случае модели Corona возможны 250 тыс. сочетаний требований, в случае Corolla — 16 млн.
Конечно, на практике на наших сборочных линиях мы имеем дело не с таким количеством вариантов. В случае Corona эта цифра на самом деле составляет 3–4 тыс., и возникает вопрос, как произвести эти 3–4 тыс. вариантов. Иными словами, в какой последовательности эти 4 тыс. вариантов должны идти друг за другом, когда мы за месяц собираем 20 тыс. машин Corona. Первое, что приходит в голову, — это собирать подряд машины с аналогичной комплектацией. Если нужен белый цвет, то можно собирать вместе все белые варианты. С точки зрения процесса окраски такой порядок кажется очень удобным. Все, что нам нужно сделать, — это покрасить все машины в один цвет. Нам не придется мыть шланг, т. е. выполнять процедуру, требуемую при замене краски. Фактически нам не нужно будет даже менять краскопульт.
Но что касается процесса сборки, то тут мы должны помнить, что белые машины выпускаются с пятью разными видами двигателя. Если случайно подряд будет заказано несколько машин с одинаковым двигателем, то характер работы будет идентичным. Никаких ошибок при установке двигателя допущено не будет, и производительность безусловно, повысится. Однако в реальной жизни так не бывает. Исходя из нашего опыта, если за месяц из 20 тыс. машин нам удастся собрать 50 с аналогичными вариантами, то это — максимум, на что мы можем рассчитывать. Разумнее исходить из того, что у каждой машины будет своя комплектация, и производить их придется соответствующим образом.
Процессы взаимосвязаны
Чтобы собрать автомобиль, требуется около 3 тыс. деталей различных видов. А если посчитать как отдельные детали все болты и гайки, то тогда их окажется 30 тыс. Существует ли какой-то лучший способ сборки автомашины из этих 30 тыс. деталей?
В предыдущем примере мы говорили об использовании только белой краски. Это означает, что производитель краски должен выпускать только белую краску. Теперь, если мы захотим, чтобы машины разного цвета собирались отдельно, нам нужно будет иметь один производственный процесс для синих машин и другой — для желтых. Но если мы будем пользоваться только белой линией, то синяя и желтая встанут. А у производителя краски работы будет то много, то мало. Интерьер белых машин обычно бывает или черным, или синим. Это означает, что линии по производству коричневых и красных сидений тоже будут простаивать. Поэтому занятость тех, кто производит сиденья, также будет не постоянной.
За всеми этими 30 тыс. деталями стоят производители и процессы. Мы должны найти способ выровнять производство этих 30 тыс. деталей и организовать их равномерный поток. Надо создать такой метод сборки, который позволил бы решить эту задачу.
Выравнивание производства по количеству и видам продукции
Мы уже говорили о потерях в производственных мощностях, когда их настраивают на пиковый спрос. Но и при увеличенных мощностях, если производится только одно наименование продукции, вполне возможно разработать такой производственный план и так организовать работу персонала, чтобы нивелировать пики и спады в рабочей нагрузке. Например, процесс, на котором меньше работы, может прийти на помощь тем, у кого работы слишком много. Таким образом, производитель единственного вида продукции может сократить свои потери.
Однако в автомобильной промышленности выровнять производство гораздо труднее. В производственном процессе используются миллионы самых разных деталей. Сам процесс очень сложен. Единственно возможное решение для большинства автомобилестроителей (и для Toyota, какой она была раньше) — всегда иметь под рукой определенные запасы. Они разрабатывают такие планы, чтобы у каждой производственной линии ежедневно была какая-то работа. Однако этот подход весьма затратен, поскольку требует хранения запаса деталей, в три-четыре раза превышающего тот, что нужен в условиях выровненного производства. Связанные с ним потери огромны.
Так что же делать?
Сглаживание производства предполагает его выравнивание не только по количеству, но и по видам выпускаемой продукции. Как мы уже говорили, когда приводили пример с Corona, наш график предусматривает выпуск 1 тыс. машин в день. У всех автомобилей разные двигатели, трансмиссии, оси, корпуса, цветовое исполнение и интерьеры. Мы размещаем их всех в разных местах и затем приступаем к сборке. Многие из тех, кто приходит на экскурсию на сборочную линию Toyota, спрашивают: «Почему у вас одна красная Corona здесь, а другая — там? Почему вы не поместите все красные машины в одно место и не соберете их одна за другой?» Причина очень проста: мы хотим выровнять производство по видам продукции.
Если поместить на сборочную линию машины только красного цвета, то утром потребуется много красных сидений и других деталей интерьера. А после обеда те, кто имеет отношение к красным машинам, могут, наоборот, остаться без работы.
Что касается двигателя, то мы стараемся сделать так, чтобы двигатели 2000-сс и 1800-сс поступали примерно пропорционально используемому количеству. Что касается изготавливаемых на экспорт машин с левым рулем и машин с правым рулем для местных потребителей, то здесь все зависит от объема продаж в конкретный период. Или же мы можем делать каждую третью машину с левым рулем.
На всех процессах нашей работы, даже самых незначительных, не должно быть ни пиков, ни спадов. Добившись этого, мы можем приступить к выравниванию всей производственной системы.
В системе Toyota это выравнивание производства по количе ству и видам продукции называется сглаживанием нагрузки (хейдзунка ). Сглаживающая нагрузку система производства — основное условие устранения потерь. Канбан может успешно использоваться только там, где на заключительном процессе существует такая система. Если ее нет, то никакого эффекта канбан не даст.
Время такта
Если менеджеры пытаются выровнять производство не только по количеству, но и по видам продукции, то что они могут взять за норму при выравнивании отклонений по видам? В каждой работе большое значение имеет соблюдение графика. Если он не соблюдается, то можно нарушить сроки поставки и заказ будет отменен. Но если произвести продукцию слишком рано, то ваши запасы могут резко увеличиться. В бейс боле, если раннер достигнет базы точно вовремя, то окажется в безопасности, а если хотя бы чуть-чуть опоздает, то нет.
Этот график определяется не кем иным, как самим клиентом.
Предположим, что ежемесячно продается 20 тыс. машин модели Corona. Это означает, что ежедневно должна производиться 1 тыс. машин (если считать, что в месяце 20 рабочих дней). При восьмичасовом рабочем дне 1 тыс. машин должна производиться каждые 480 минут. Поэтому: 480 минут/1 тыс. машин = 0,48 минуты.
Иными словами, одна машина должна производиться каждые 0,48 минуты. Иначе компания не сможет удовлетворить существующий спрос. Для каждого изделия или детали важно знать время такта, т. е. число минут и секунд, требуемых для их производства.
Время такта — важнейший производственный показатель. Оно определяется клиентом. Иными словами, объемом продаж. Используя этот показатель, можно устранить потери, связанные с перепроизводством. Результатом его применения может стать реальный, а не кажущийся рост эффективности.
Пример производства шестерн
В цехе головного завода Toyota один рабочий обслуживает 16 станков, на которых вытачиваются и полируются шестерни. В этом не было бы ничего удивительного, если бы все эти станки, как прядильные машины, совершали идентичные операции. Но у каждого из них своя функция. Один точит, другой режет и строгает и т. д.
Посмотрим, как один рабочий справляется с этой задачей. Во-первых, он берет шестерню, поступающую с предыдущего участка, и устанавливает ее на первом станке. Затем снимает с этого же станка уже обработанную шестерню и кладет ее в желоб, по которому она скатывается к следующему станку.
Потом рабочий переходит от первого станка ко второму и по пути нажимает на кнопку, расположенную между этими станками. В этот момент первый станок начинает свою работу. Те же манипуляции он совершает и со вторым станком и затем переходит к третьему. По дороге он нажимает на кнопку, и начинает работать второй станок.
Выполняя одно и то же действие снова и снова, он обходит 16 станков по кругу ровно за пять минут. Иными словами, одна шестерня будет готова, когда рабочий обойдет за пять минут эти 16 станков.
Теперь, если нам нужно производить эти шестерни в большом количестве, мы можем приставить по одному рабочему к каждому из 16 станков. Простая арифметика показывает, что одна шестерня будет изготавливаться за 18 секунд с небольшим. Но если одна машина, в которой используется этот вид шестеренок, продается только каждые пять минут (или, иными словами, время такта составляет в данном случае пять минут), то использовать 16 рабочих не надо. В этом случае вполне достаточно, чтобы одна шестерня изготавливалась каждые пять минут. Производить больше не имеет смысла.
Метод производства, сглаживающий нагрузку
Внедрить систему выровненного производства станет легче, если ясно себе представить, что такое время такта.
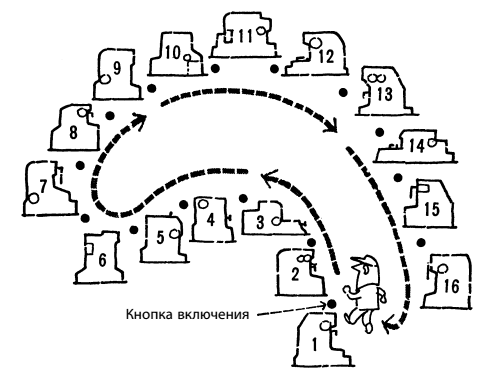
Рис. 2. Обработка шестерни
Ранее мы сказали, что у модели Corona 800 тыс. компоновок. Однако предположим для простоты, что выпускается только пять модификаций Corona. Назовем их А, Б, В, Г и Д. Требуемое количество (объем производства) и время такта для этих пяти модификаций приведены в следующей таблице (рис. 3).

Рис. 3. Требуемое количество и время такта для пяти модификаций автомашины
Чтобы получить время такта, можно использовать следующую упрощенную формулу:
Время цикла (такт) = Дневное время работы/Требуемое число в день (штук).
Нередко мы видим, что в цехах время такта рассчитывается неправильно. Нужно следить за правильностью расчетов. Ошибки возникают из-за того, что этот показатель рассчитывают по состоянию на данный момент, включая существующую мощность оборудования и трудозатраты . Менеджеры говорят: «У нас такая-то мощность оборудования и столько-то людей. Поэтому мы можем произвести такое-то количество продукции. И мы в состоянии производить одну единицу продукции за столько-то минут».
С точки зрения системы Toyota этот подход совершенно не верен. Исходить нужно из того, сколько единиц продукции вам нужно произвести сегодня. Рассчитать требуемое количество людей можно на основе времени такта, которое, в свою очередь, определяется исходя из требуемого в данный день объема производства. Цель Toyota — выполнять работу с минимальным числом людей. Если кто-то раздумывает над тем, что он сможет сделать при том числе людей, которое у него уже есть, то результатом будут избыточная производственная мощность и потери, связанные с перепроизводством.
Как организовать материальный поток
Теперь, когда мы определили время такта, посмотрим, что происходит на реальной сборочной линии. Предположим, каждая из модификаций А–Д собирается на отдельных, специально выделенных сборочных линиях. Как видно из приводимого ниже рисунка, по линии А машины передвигаются с двухминутным интервалом, но на линии Г одна машина собирается только каждые 16 минут.
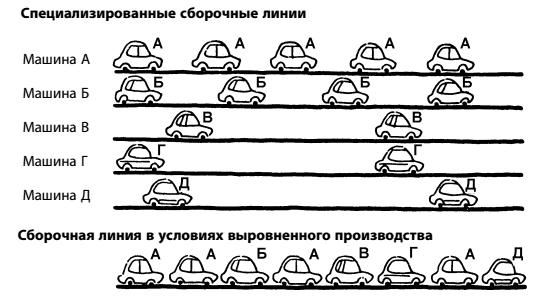
Рис. 4. Выравнивание производства автомобилей
Если несколько специализированных линий заменить одной, то поток будет выглядеть так, как это показано в нижней части этого рисунка. На сборочной линии Toyota могут собираться машины одной модели Corona, но автомобили разного цвета, двухдверные или четырехдверные, с левым или правым рулем двигаются по конвейеру вперемежку.
Если у нас работает такая сборочная линия, то мы получаем возможность выровнять производство не только по количеству, но и по видам продукции. Выполнение работ подобным образом на финальной сборочной линии гарантирует выравнивание производства на всех его предыдущих процессах. Посмотрим еще раз на верхнюю часть этого рисунка. Эти специализированные линии могли бы точно так же быть процессами обработки (или сборки) отдельных деталей. Когда производство на всех этих участках будет выровнено, у занятых на них рабочих будет достаточно работы и ее объем станет постоянным.
Сглаживанию объема работ должен способствовать план
Система выравнивания производства была создана для устранения пиков и спадов в рабочей нагрузке и предотвращения перепроизводства и излишнего прогресса в том или ином процессе. Ее цель — сделать рабочую нагрузку более равномерной. Однако у этой системы есть и еще одно достоинство, о котором пока не говорилось.
С ее введением стало значительно легче менять производственный план. И в цехах изменения в плане стали вызывать не такую отрицательную реакцию. Одна линия выпускает ежедневно 100 машин. План изменился, и теперь требуется выпускать 105 машин. Рабочие выполняют эту работу, не поднимая вопроса об изменении производственной мощности или системы производства.
Однако если линия, которая выпускает ежедневно 100 машин, внезапно получит указание собирать 150 машин, то возникнут проблемы. Могут потребоваться сверхурочные часы, дополнительная рабочая сила и в крайнем случае установка нового станка. Если такое положение сохранится, то компания будет вынуждена увеличить штат или прибегнуть к аутсорсингу. Ее способность реагировать на перемены станет довольно ограниченной. Ключ к решению этой проблемы — производственный план.
Но почти на всех заводах и во всех компаниях производственный план плохо управляется.
Весь январь рассматриваемая линия выпускает ежедневно 100 машин. Судя по поступившим заказам, в феврале ее дневное производство должно составить уже 120 машин. Об этом стало известно уже 10 января. Однако в компании принято готовить план к проводимым ежемесячно производственным совещаниям. Цех получает план в письменном виде после 20 января. Неизбежность увеличения дневного производства на 20% в феврале и на столько же в марте уже очевидна, но менеджеры настаивают на том, чтобы подождать до последней минуты, пока не состоятся ежемесячные совещания по планированию. Им не приходит в голову перенести поближе ранее установленные сроки проведения этих совещаний.
Когда менеджеры ведут себя подобным образом, производственные линии не могут приспособиться к переменам плана. Они становятся заложниками глупых старых правил, лишающих их способности двигаться вперед. Поэтому, внося изменения в производственный план, помните, что производство не сможет отреагировать моментально. Меняйте план сразу же, как только станет известно об увеличении или уменьшении производства. В данном примере о том, что в феврале спрос увеличится на 20%, стало известно уже 10 января.
Дать указание увеличить дневное производство с пяти до восьми машин менеджеры должны были не позднее 11 января. Тогда у рабочих в цехе было бы достаточно времени для подготовки к выполнению своей задачи. Чтобы создать систему, выравнивающую нагрузку на производственную систему, нужно сделать сглаживание нагрузки неотъемлемым элементом вашего производственного плана.
Легче разработать стандартные операции
При любой работе важно установить стандарты. Но если объем работ постоянно колеблется, то сделать это довольно сложно. В некоторых случаях принятые стандарты на практике оказываются бесполезными. «Первый шаг к совершенствованию — это стандартизация». Там, где нет норм, не может быть и улучшения.
Если у нас есть система производства, которая сглаживает нагрузку, то мы можем разработать стандартные операции для всех процессов и производственных линий. Это одна из основных целей выравнивания производства.
Мы в Toyota сглаживаем нагрузку, рассчитываем время такта и разрабатываем стандартные операции. Затем мы занимаемся работой по улучшению процесса. Именно такой последовательности мы всегда и придерживаемся. Краткий смысл используемой в Toyota системы канбан заключается в том, что на одном участке рабочие снимают бирки пропорционально использованному числу деталей и отправляются на предыдущий процесс, чтобы забрать точно столько же. В предыдущем процессе производится именно столько деталей, сколько забрал последующий процесс. Канбан — это система, при которой этот цикл все время повторяется. Нередко нам говорят: «Как все просто! Даже когда требуются детали, закупаемые у внешних поставщиков, все, что нужно сделать, — это послать лист бумаги, и детали прибудут». Но успех канбан зависит от тщательного соблюдения принципа выравнивания объема работ на всех финишных процессах.
Если в финишных процессах этот принцип не соблюдается, но здесь все равно пытаются использовать канбан для получения деталей, то запрос на детали для тех, кто его получает, становится полной неожиданностью. Нельзя использовать канбан, чтобы заказывать 50 ящиков сегодня, ни одного завтра и 150 — послезавтра. Такое поведение по отношению к предыдущему процессу или поставщику дестабилизирует его работу.
При канбан последующий процесс ежедневно забирает детали и материалы с предыдущего с одним и тем же интервалом и примерно в одном и том же количестве. Только так эта система может дать эффект.
Препятствие под названием «Замена пресс-формы»
Узким местом выравнивающей нагрузку системы производства часто служит замена пресс-форм. Считается, что этот процесс занимает много времени. Почему?
Чаще всего это объясняют тем, что там, где никто и не пытается сократить время замены пресс-формы, эта ситуация быстро превращается в накликанную беду. И действительно, некоторые участки ничуть не обеспокоены тем, что на замену пресс-формы уходит до восьми часов. Это, конечно, крайний случай, но никто не заботится о том, чтобы сократить это время до одного часа. На некоторых предприятиях планы закупки оборудования нередко разрабатываются на основе этих неуправляемых процедур замены пресс-форм.
На таких предприятиях выравнивающая нагрузку система производства и процедура замены пресс-форм приходят в непримиримое противоречие. Один из принципов, на которых основана система Toyota, — производить детали или продукцию на рабочем месте как можно более мелкими партиями. Если на замену пресс-формы уходит много времени, то партия, скорее всего, будет крупной.
Нередко считают, что производство крупными партиями позволяет компенсировать потерю времени при замене пресс-формы. Но это может привести к потерям, связанным с перепроизводством. Наша цель — радовать наших потребителей, производя только те машины, которые они заказывают. Если мы будем жаловаться на частую смену пресс-форм, то фактически скажем нашим потребителям: «Почему бы вам всем не заказывать одну и ту же модель машины?» Но так вести себя с клиентами мы не можем. Единственное, что нам остается, — это сократить время переналадки.
Подготовка и чистка - это ключ к сокращению времени
Сократить время на замену пресс-формы не так уж и трудно. Главное — предварительно подготовить те формы, оснастку и инструменты, которые можно собрать заранее, а также почистить и убрать на место хранения те формы, оснастку и инструменты, которые потребуются только тогда, как машина заработает снова. Это называется тщательностью во внешней замене пресс-формы1 .
Мы должны уделить основное внимание и попытаться улучшить те операции, которые нельзя выполнить без остановки станка. Одно только это позволит существенно сократить требуемое время. Это называетсятщательностью во внутренней замене пресс-формы.
Если предстоит пользоваться инструментами, сделайте так, чтобы все они были под рукой и лежали в том порядке, в каком будут использоваться. Не забудьте правильно разложить материалы. Сосредоточив внимание на замене пресс-формы, рабочие смогут выполнить эту операцию быстро и умело. Но все старания будут напрасными, если у них не окажется требуемых материалов, а такое случается довольно часто.
Навык подготовки и расположения инструментов в определенном порядке достигается путем улучшения рабочих процессов. Иными словами, рабочие могут проявить здесь изобретательность. Эту процедуру надо стандартизовать и включить ее описание в руководство по стандартным операциям, которым рабочие будут пользоваться, обучаясь и тренируясь менять пресс-формы. Так уменьшается время замены.
Такое обучение напоминает проводимые во многих компаниях противопожарные учения. Во время этих учений вполне воз-можно, что на подготовку шлангов к тушению уйдет самое большее две минуты. Все видят правильную процедуру. Также пожарные знают, как распределить работу, чтобы выполнить ее без потерь и заминок.
Замену пресс-форм на больших прессах в Toyota осуществляют специалисты, работающие в особом подразделении компании. Семь-восемь лет назад на замену пресс-формы на восьмисоттонном прессе уходило три часа. Сегодня эта операция занимает всего три минуты.
Сэкономить время помогают новые идеи
В целом при замене пресс-формы 30% времени уходит на подготовку, 5% — на демонтаж и монтаж, 15% — на центровку и калибровку и 50% — на регулировку и пробную обработку.
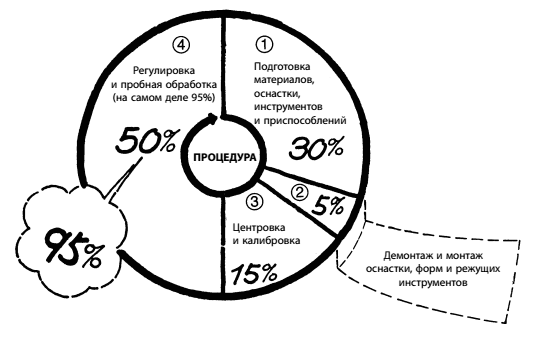
Рис. 5. Время, требуемое для замены пресс-формы
Как уже говорилось, затраты времени можно значительно сократить, если разграничить операции по внутренней и внешней смене пресс-формы. Для внутренней смены пресс-формы машину нужно остановить. Но если постараться перевести как можно больше действий в категорию внешней переналадки, то затраты времени действительно могут стать меньше. Худший враг сокращения этих затрат — заключительная процедура отладки и пробной обработки.
Нередко на регулировку и пробную обработку уходят не 50%, а все 95% времени на замену пресс-формы. Замена пресс-формы — это повторение из раза в раз определенного набора операций, даже если предыдущая установка прошла нормально, форма была правильно отцентрирована, все геометрические параметры соблюдены и обработка деталей шла в штатном режиме. Теперь устанавливается другая форма, и все надо повторить, включая центрирование, проведение измерений и наладку. Однако при пробном пуске могут возникнуть проблемы, и все усилия пойдут насмарку.
Здесь нужен новый способ мышления. Нам надо отогнать мысль о том, что смена формы — это долгий процесс, как и все другие устоявшиеся представления. Неважно, сколько времени мы меняем форму, главное — мы помним, что восстанавливаем исходное правильное состояние. Это все равно что играть в гольф, где свинг не так важен, как хорошая форма. Если мы будем исходить из того, что замена пресс-формы — это «восстановление», то это действие превратится просто в операцию по помещению чего-то, что двигается, на определенное место на чем-то неподвижном.
И если выполнить эту операцию правильно, то трудоемкий процесс регулировки вообще не потребуется.
Продумываем планы сокращения времени смены пресс-формы
Взглянув на эту операцию по-новому, мы в Toyota сумели найти ряд способов сократить время смены пресс-формы. Некоторые из них описаны ниже.
Соответствие цвета. Всякий раз при замене пресс-формы мы используем множество инструментов или болтов. У нас все инструменты и болты окрашены в разные цвета. Благодаря этому мы не делаем ошибок и можем работать быстрее и легче. Болты могут отличаться по размеру, но если мы унифицируем их головки, то нам не придется менять инструменты. В разные цвета у нас окрашены и различные используемые нами шланги, а также регуляторы давления.
Предварительный нагрев. Мы используем остаточное тепло прикрепленной к машине для литья под давлением водяной рубашки для предварительного разогрева следующей пресс-формы. Таким образом, мы экономим не только время, но и электроэнергию.
Совершенствование пресс-форм. Существует множество разных пресс-форм для прессов. Если унифицировать их высоту, то регулировка хода станет ненужной. Если использовать оснастку (зажимные приспособления), установить ограничители и сделать короче основные желоба, то процесс регулировки может стать ненужным.
Работа без помощи кранов. Демонтируя пресс-формы весом до 2,5 тонны, мы не пользуемся кранами или вилочными погрузчиками. У нас есть рольганг, который позволяет нам толкать или тянуть вручную. Однако при подготовке платформы краны могут использоваться.
Использование вспомогательной оснастки. Чтобы установить пресс-форму на место или вставить режущий инструмент в держатель, требуется время. Поэтому на этапе внешней переналадки его заранее вставляют в промежуточное зажимное приспособление. На этапе внутренней переналадки инструмент можно быстро установить на пресс. Ту же процедуру мы применяем при центровке сверла. Это позволяет сэкономить время.
Указания руководителя производственного отдела по переналадке
Ниже воспроизводятся подготовленные руководителем производственного отдела указания по сокращению времени переналадки. Это полезная памятка позволит вам проверить, все ли вы уже сделали.
Цели сокращения времени переналадки
- сделать работу более простой, легкой и управляемой;
- сделать работу безопаснее;
- стабилизировать качество, стандартизировать, обеспечить «защиту от дурака», снизить затраты и запасы.
Последовательность работ при переналадке
- Стандартизирована ли эта процедура?
- Есть ли в этой работе потери (муда ), неравномерность (мура ) и нецелесообразность (мури )?
- Знаете ли вы, работа какого содержания действительно нужна?
- Подготавливаются ли требуемые пресс-формы, инструменты и мерители на этапе внешней переналадки?
- Доступны ли требуемые материалы?
Узловые моменты уменьшения времени переналадки
- Не демонтируются ли какие-либо детали без нужды?
- Есть ли все нужные инструменты?
- Нельзя ли сократить число видов инструментов?
- Зачем нужна регулировка? Нельзя ли исключить этот процесс?
- Можно ли избавиться от использования некоторых болтов?
- Нельзя ли выполнять какие-то процессы за одну операцию?
- Что лучше — заменять детали или узлы?
- Можно ли использовать в этом процессе мерители или разделители?
- Нельзя ли упростить переналадку, изменив резервы, процессы или конструкцию?
Переналадка в одно касание
Множество станков стоят вплотную друг к другу. Процесс производства включает гибку, штамповку, сварку и сверление. Как провести замену инструментов в этих условиях, когда у нас есть оборудование разного назначения?
Предположим, мы должны последовательно обработать детали А и Б на четырех станках. Мы неначинаем с обработки детали А на всех этих четырех станках, меняя все пресс-формы на этих четырех станках, когда этот процесс закончен, чтобы приступить к обработке детали Б. Если бы мы это делали, то на это уходило бы слишком много времени.
Используемый Toyota альтернативный путь показан в нижней части рис. 6. Сколько бы станков ни было соединено друг с другом, детали обрабатываются одна за другой в соответствии со временем такта. Поэтому мы не позволяем, чтобы что-то проходило обработку после последней детали А. Вместо этого после нее обрабатывается пустое место.
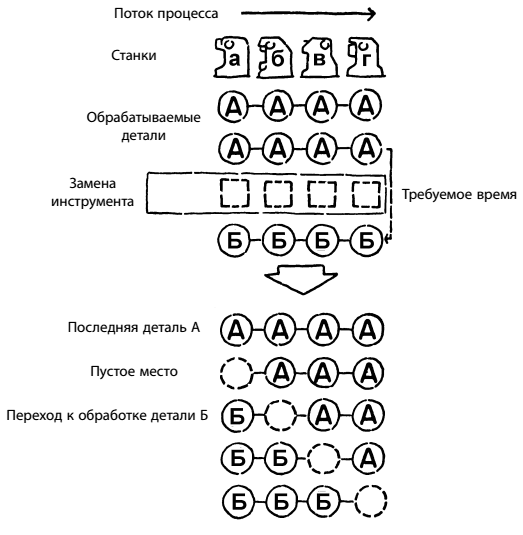
Рис. 6. Замена инструмента в одно касание
Пока пустое место обрабатывается последовательно на всех этих станках, мы меняем инструменты. Иными словами, по времени наша переналадка занимает столько же, сколько и один такт. В Toyota мы называем это сменой в одно касание. Поскольку на смену инструментов у нас уходит время только одного такта, мы недопроизводим только одну деталь.
1 См. Синго С. Быстрая переналадка: Революционная технология оптимизации производства: Пер. с англ. — М.: Альпина Бизнес Букс, 2006. (Shigeo Shingo Revolution in Manufacturing: The SMED System). Г-н Сигео , разработавший метод быстрой замены пресс-форм для Toyota, подробно объясняет содержание понятий внутренней (IED) и внешней (OED) замены пресс-формы и как можно упростить и сократить продолжительность как IED, так и OED. [an error occurred while processing this directive]
